
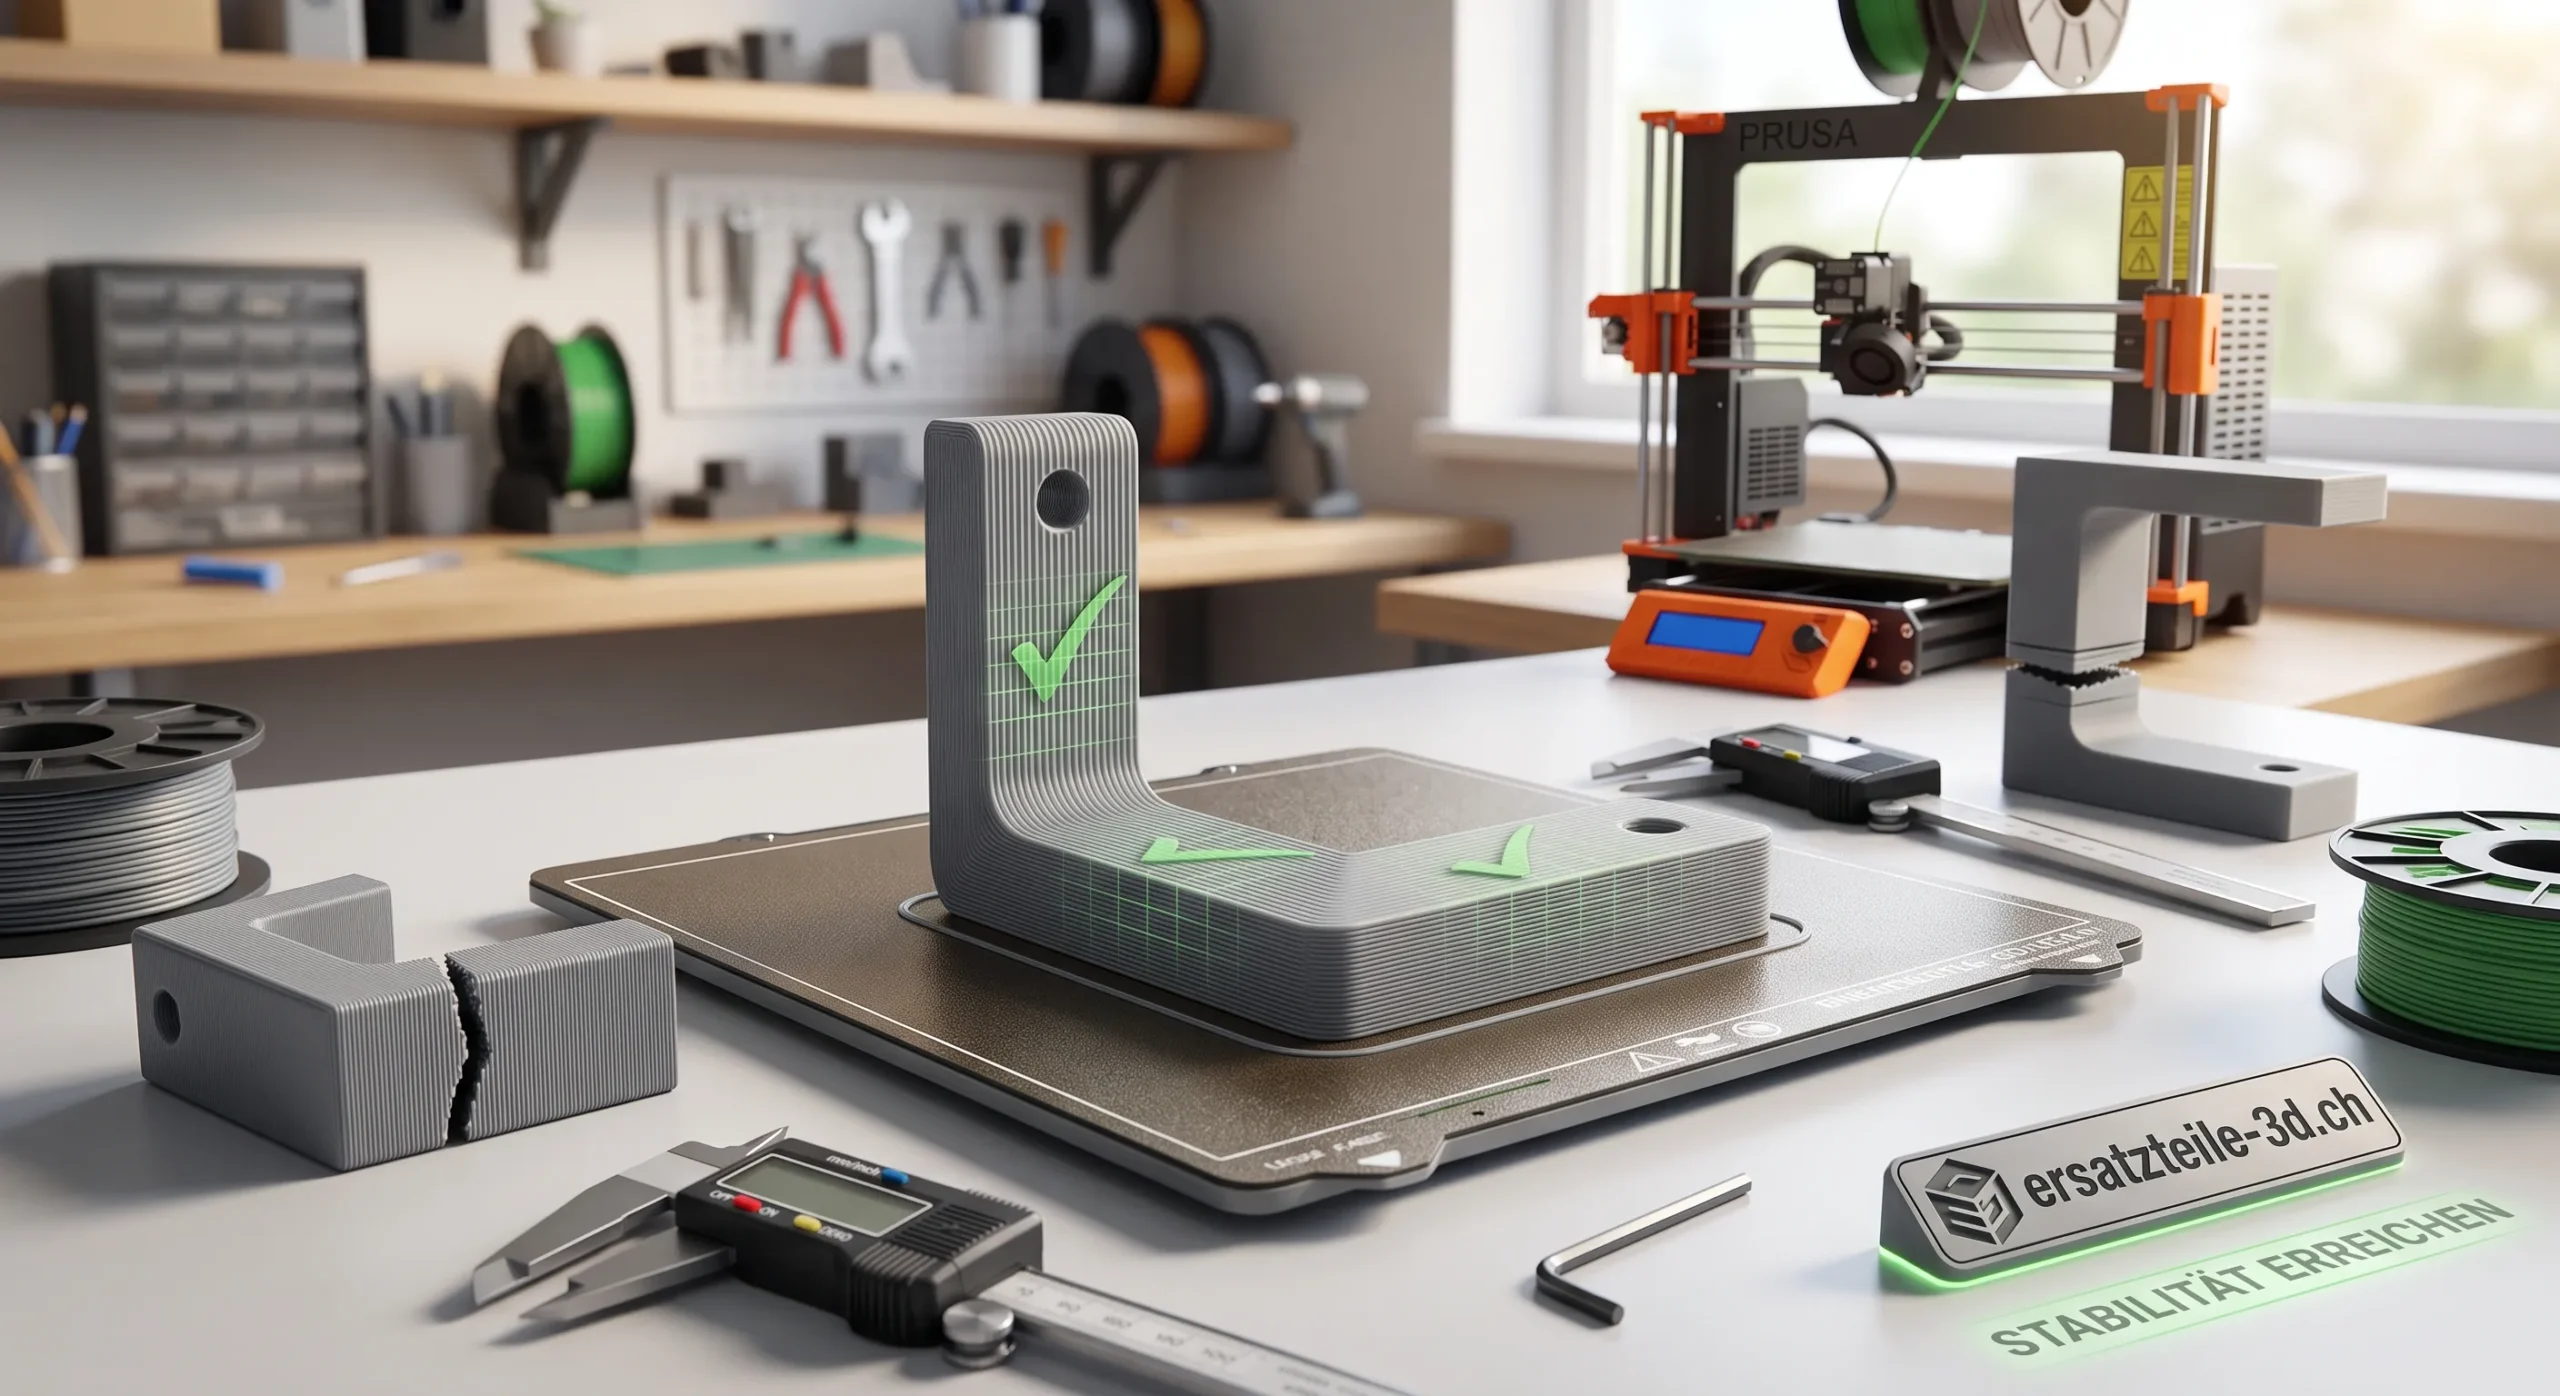
Wer ein Ersatzteil im 3D-Druck herstellt, will vor allem eines: dauerhafte Haltbarkeit. Doch nicht selten bricht ein frisch gedrucktes Funktionsteil schon bei der ersten Belastung genau entlang einer Schichtlinie ab.
Der Grund dafür liegt in einer fundamentalen Eigenschaft des FDM/FFF-Verfahrens: der Anisotropie. Warum dieses Phänomen auftritt und mit welchen Konstruktions- und Slicing-Kniffen du die Schichthaftung gezielt austrickst, erfährst du in diesem Beitrag.
Was bedeutet Anisotropie im 3D-Druck?
Im Gegensatz zu Spritzgussteilen, die aus einer homogenen, isotropen Masse bestehen und in alle Richtungen nahezu die gleichen mechanischen Eigenschaften aufweisen, werden FDM-Druckteile Schicht für Schicht (additiv) aufgebaut.
- In X- und Y-Richtung (Druckbettebene): Die Düse legt kontinuierliche Filamentstränge ab. Die Zugfestigkeit entspricht hier fast der des reinen Rohmaterials, da die Polymerketten in Fadenrichtung ununterbrochen verlaufen.
- In Z-Richtung (Schichtaufbau): Die Stabilität hängt rein von der thermischen Verschmelzung zwischen zwei aufeinanderliegenden Schichten ab.
Faustregel: Die Zug- und Biegefestigkeit entlang der Z-Achse liegt bei FDM-Teilen oft nur bei 40 % bis 70 % der Festigkeit in X/Y-Richtung. Das Bauteil verhält sich mechanisch ähnlich wie ein Stück Holz – entlang der Maserung spaltet es sich deutlich leichter.
1. Die richtige Ausrichtung auf dem Druckbett (Der Hebel-Effekt)
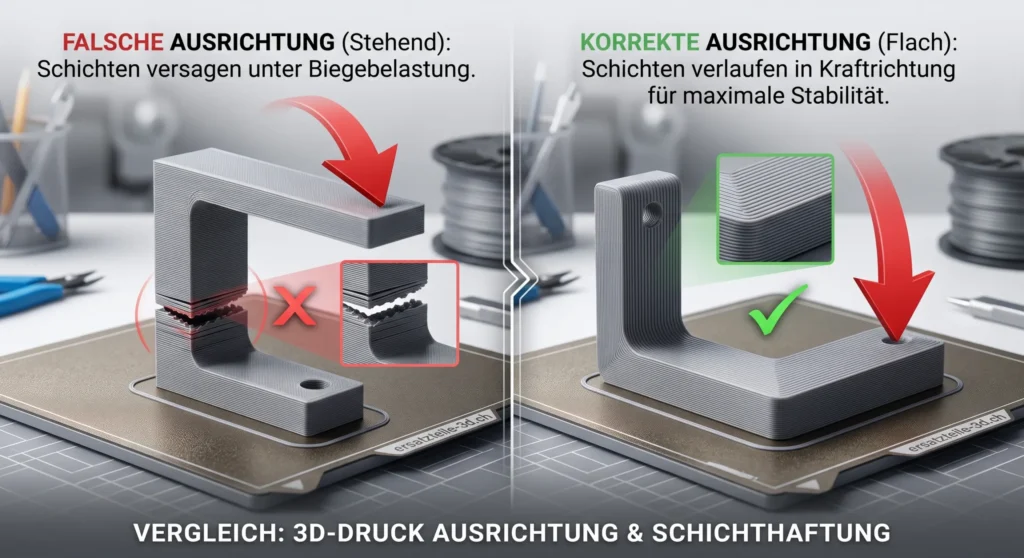
Die einfachste und wirkungsvollste Maßnahme beginnt bereits im Slicer: Richte das Bauteil immer nach den auftretenden Hauptkräften aus.
- Biege- und Zugbelastungen dürfen niemals orthogonal zur Schichtebene wirken (nicht an den Schichten “ziehen”).
- Beispiel Haken oder Hebel: Wird ein L-förmiger Haken aufrecht stehend gedruckt, wirken die Zugkräfte genau entlang der Z-Achse – der Haken bricht am Knickpunkt sofort ab. Liegt der Haken flach auf dem Druckbett, verlaufen die Endlosstränge um die Ecke herum und nehmen die Biegekräfte optimal auf.
2. Konstruktive Maßnahmen im CAD
Wenn sich ungünstige Kraftverläufe durch die Geometrie nicht komplett vermeiden lassen, helfen gezielte CAD-Anpassungen:
- Großzügige Radien und Fasen an Kanten: Scharfe Innenecken wirken im 3D-Druck als extreme Kerbspannungs-Multiplikatoren. Ein Radius von bereits 2 bis 3 mm verteilt die Last auf mehrere Schichten.
- 45°-Schrägen nutzen: Müssen Teile in mehreren Achsen Kräfte aufnehmen, kann eine schräge Platzierung im 45°-Winkel dafür sorgen, dass Schichten scherend statt rein auf Zug belastet werden.
- Hybrid-Konstruktionen (Verstärkungsachsen): Bei extrem dünnen und langen Hebeln lohnt es sich, im CAD einen durchgehenden Kanal für eine Gewindestange, eine M3/M4-Schraube oder einen Passstift einzuplanen.
3. Slicing-Parameter für maximale Layer-Fusion
Neben der Geometrie entscheiden die thermischen Bedingungen während des Drucks über die Verschmelzung der Schichten:
| Parameter | Empfehlung für maximale Stabilität | Warum? |
| Drucktemperatur | Am oberen Ende des Herstellerbereichs (+5 bis 10 °C) | Bessere Re-Aufschmelzung der darunterliegenden Schicht |
| Bauteillüfter | So gering wie nötig (z. B. 20–40 % bei PETG/ABS) | Zu starke Kühlung verhindert die molekulare Diffusion |
| Linienbreite (Line Width) | 110 % bis 130 % des Düsendurchmessers | Erhöht den Anpressdruck der Schmelze auf die Vorlage |
| Schichthöhe | Ca. 50 % des Düsendurchmessers (z. B. 0.2 mm bei 0.4 mm Düse) | Optimales Verhältnis von Schmelzvolumen zu Kontaktfläche |
| Wandlinien (Perimeter) | Mindestens 4 bis 6 Wände statt mehr Infill | Wände tragen Biege- und Torsionskräfte, nicht das Infill |
Fazit für die Praxis
Ein 3D-gedrucktes Ersatzteil ist nur so stark wie seine schwächste Schicht. Wer die mechanische Anisotropie versteht und bereits bei der Ausrichtung auf dem Druckbett sowie bei der Slicer-Temperatur berücksichtigt, verwandelt spröde Plastikteile in hochbelastbare, langlebige Funktionselemente.