
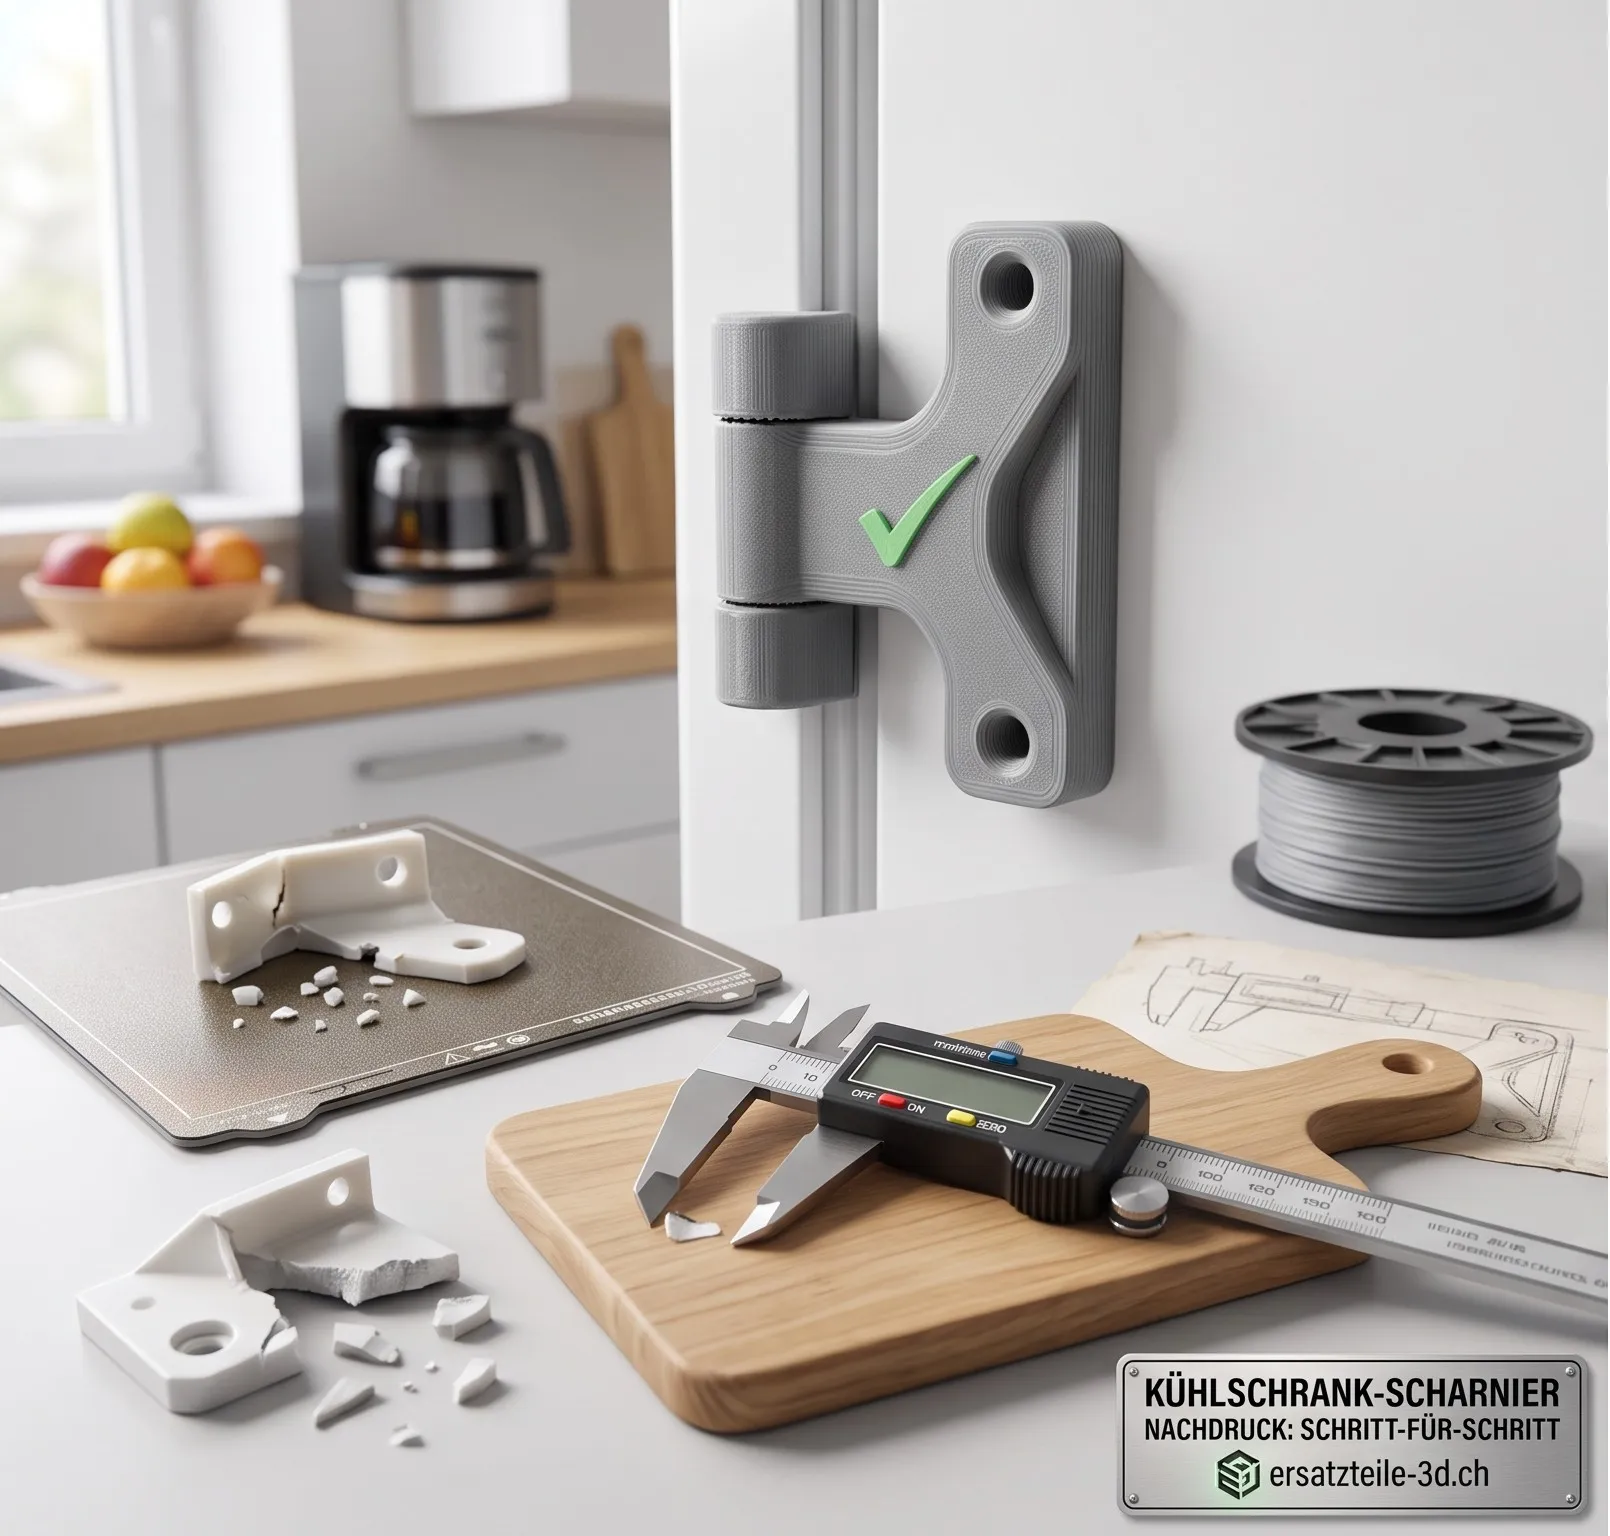
Ein lauter Knack beim Öffnen der Kühlschranktür – und schon schließt das Gefrierfach oder die Haupttür nicht mehr richtig. Ein klassischer Fall von Materialermüdung bei einem kleinen Kunststoff-Scharnier oder Haltebolzen.
Beim Hersteller gibt es das Kleinteil meist nicht einzeln, sondern nur im teuren Komplett-Set für 80 CHF oder mehr – wenn das Modell überhaupt noch geführt wird.
In dieser Fallstudie zeigen wir dir Schritt für Schritt, wie wir ein defektes Originalteil digital erfassen, für den FDM-Druck optimieren und als robustes Ersatzteil neu fertigen.
Schritt 1: Schadensanalyse & Bruchursache verstehen
Bevor man blind drauf los konstruiert, lohnt sich ein Blick auf die Bruchstelle:
- Warum ist das Teil gebrochen? In Kühlschränken wirken tiefe Temperaturen (Kunststoffe verspröden), ständige Wechsel- und Scherkräfte sowie Hebelwirkungen beim Öffnen/Schließen.
- Originalmaterial erkennen: Meist bestehen Serienteile aus spritzgegossenem ABS, POM oder Polystyrol.
- Schwachstellen identifizieren: Oft sind originale Spritzguss-Stege bewusst extrem dünn ausgelegt. Im 3D-Druck können und sollten wir diese Bereiche gezielt verstärken (z. B. Wandstärken um 1 mm erhöhen oder Innenradien vergrößern).
Schritt 2: Präzises Vermessen mit dem Messschieber
Das defekte Original (oder das intakte Pendantscharnier von der anderen Seite) dient als Referenz:
- Bruchflächen provisorisch fixieren: Ein Tropfen Sekundenkleber hilft, die Fragmente für exakte Gesamtmaße zusammenzuhalten.
- Funktionsmaße vor Designmaßen:
- Bohrungen & Achsdurchmesser: Müssen exakt stimmen (Lagerspiel beachten: +0.2 mm bis +0.3 mm für leichten Lauf).
- Befestigungsabstände (Lochabstand): Von Innenkante zu Innenkante plus einen Bohrungsdurchmesser messen, um Messfehler zu vermeiden.
- Außenkonturen: Sind oft unkritisch und können zugunsten höherer Wandstärken massiver gestaltet werden.
Schritt 3: CAD-Modellierung (Design for Additive Manufacturing)
Im CAD (z. B. Fusion 360, FreeCAD, Onshape) wird das Teil parametrisch aufgebaut:
- Radien statt scharfer Ecken: Übergänge an Flanschen mit mindestens R 2.0 mm abrunden, um Kerbspannungen bei Hebelkräften zu eliminieren.
- Bohrungen für FDM kompensieren: Da horizontale Bohrungen im FDM-Druck durch Strangschrumpfung leicht enger werden, werden Bohrungsdurchmesser im CAD ca. 0.2 mm größer angelegt.
- Keine Hinterschneidungen ohne Nutzen: Rippen und Aussparungen aus dem Spritzguss (die dort zur Vermeidung von Einfallstellen dienen) füllen wir im 3D-Druck massiv auf.
Schritt 4: Materialauswahl – Warum PLA hier versagt
Für Kühlschrank-Ersatzteile ist Standard-PLA ungeeignet: Es wird bei Kälte extrem spröde und neigt unter Dauerspannung zu Kriechverhalten.
| Material | Kältebeständigkeit | Schichthaftung & Zähigkeit | Eignung für Scharniere |
| PLA | ❌ Sehr spröde unter 5 °C | Mittel | Ungeeignet |
| PETG | ✔️ Gut | Sehr hoch | Sehr gut (Allrounder) |
| ASA / ABS | ✔️ Sehr gut | Hoch (braucht geschlossenen Bauraum) | Hervorragend (dauerhaft schlagzäh) |
| PA (Nylon) | ✔️ Exzellent | Extrem zäh & abriebfest | Optimal für rotierende Achsen/Lager |
Empfehlung: PETG oder ASA bieten die beste Balance aus Zähigkeit, Kältebeständigkeit und einfacher Verarbeitbarkeit.
Schritt 5: Slicing & Fertigung
- Druckausrichtung: Der Scharnierbolzen / die Drehachse wird flach auf das Druckbett gelegt, damit die Biegekräfte entlang der Endlosfäden (X/Y) und nicht quer zur Schichtlinie (Z) wirken.
- Perimeter vor Infill: Mindestens 5 bis 6 Wandlinien und 40 % Gyroid-Infill für maximale Torsionssteifigkeit.
- Nachbearbeitung: Bohrung bei Bedarf mit einer Handreibahle oder einem passenden Spiralbohrer kurz auf Endmaß bringen – fertig!
Das Ergebnis
Das fertige Scharnier rastet saugend ein, schließt die Tür wieder luftdicht ab und hält durch die optimierten Wandstärken oft länger als das Original-Ersatzteil.
Repariert in unter 2 Stunden – für wenige Rappen Materialkosten.