
Der 3D-Druck gilt als Schlüsseltechnologie für die Reparaturkultur und ressourcenschonende On-Demand-Produktion. Doch wo gehobelt wird, fallen Späne – und beim Fused Deposition Modeling (FDM) entstehen Fehldrucke, Supportstrukturen und leere Spulen. Wie schneiden Refill-Systeme, Pappspulen und Re-Filamente (rPLA, rPETG) in der realen Ökobilanz ab, und welche Rolle spielt modernes CAD-Design für den minimalen Materialeinsatz?
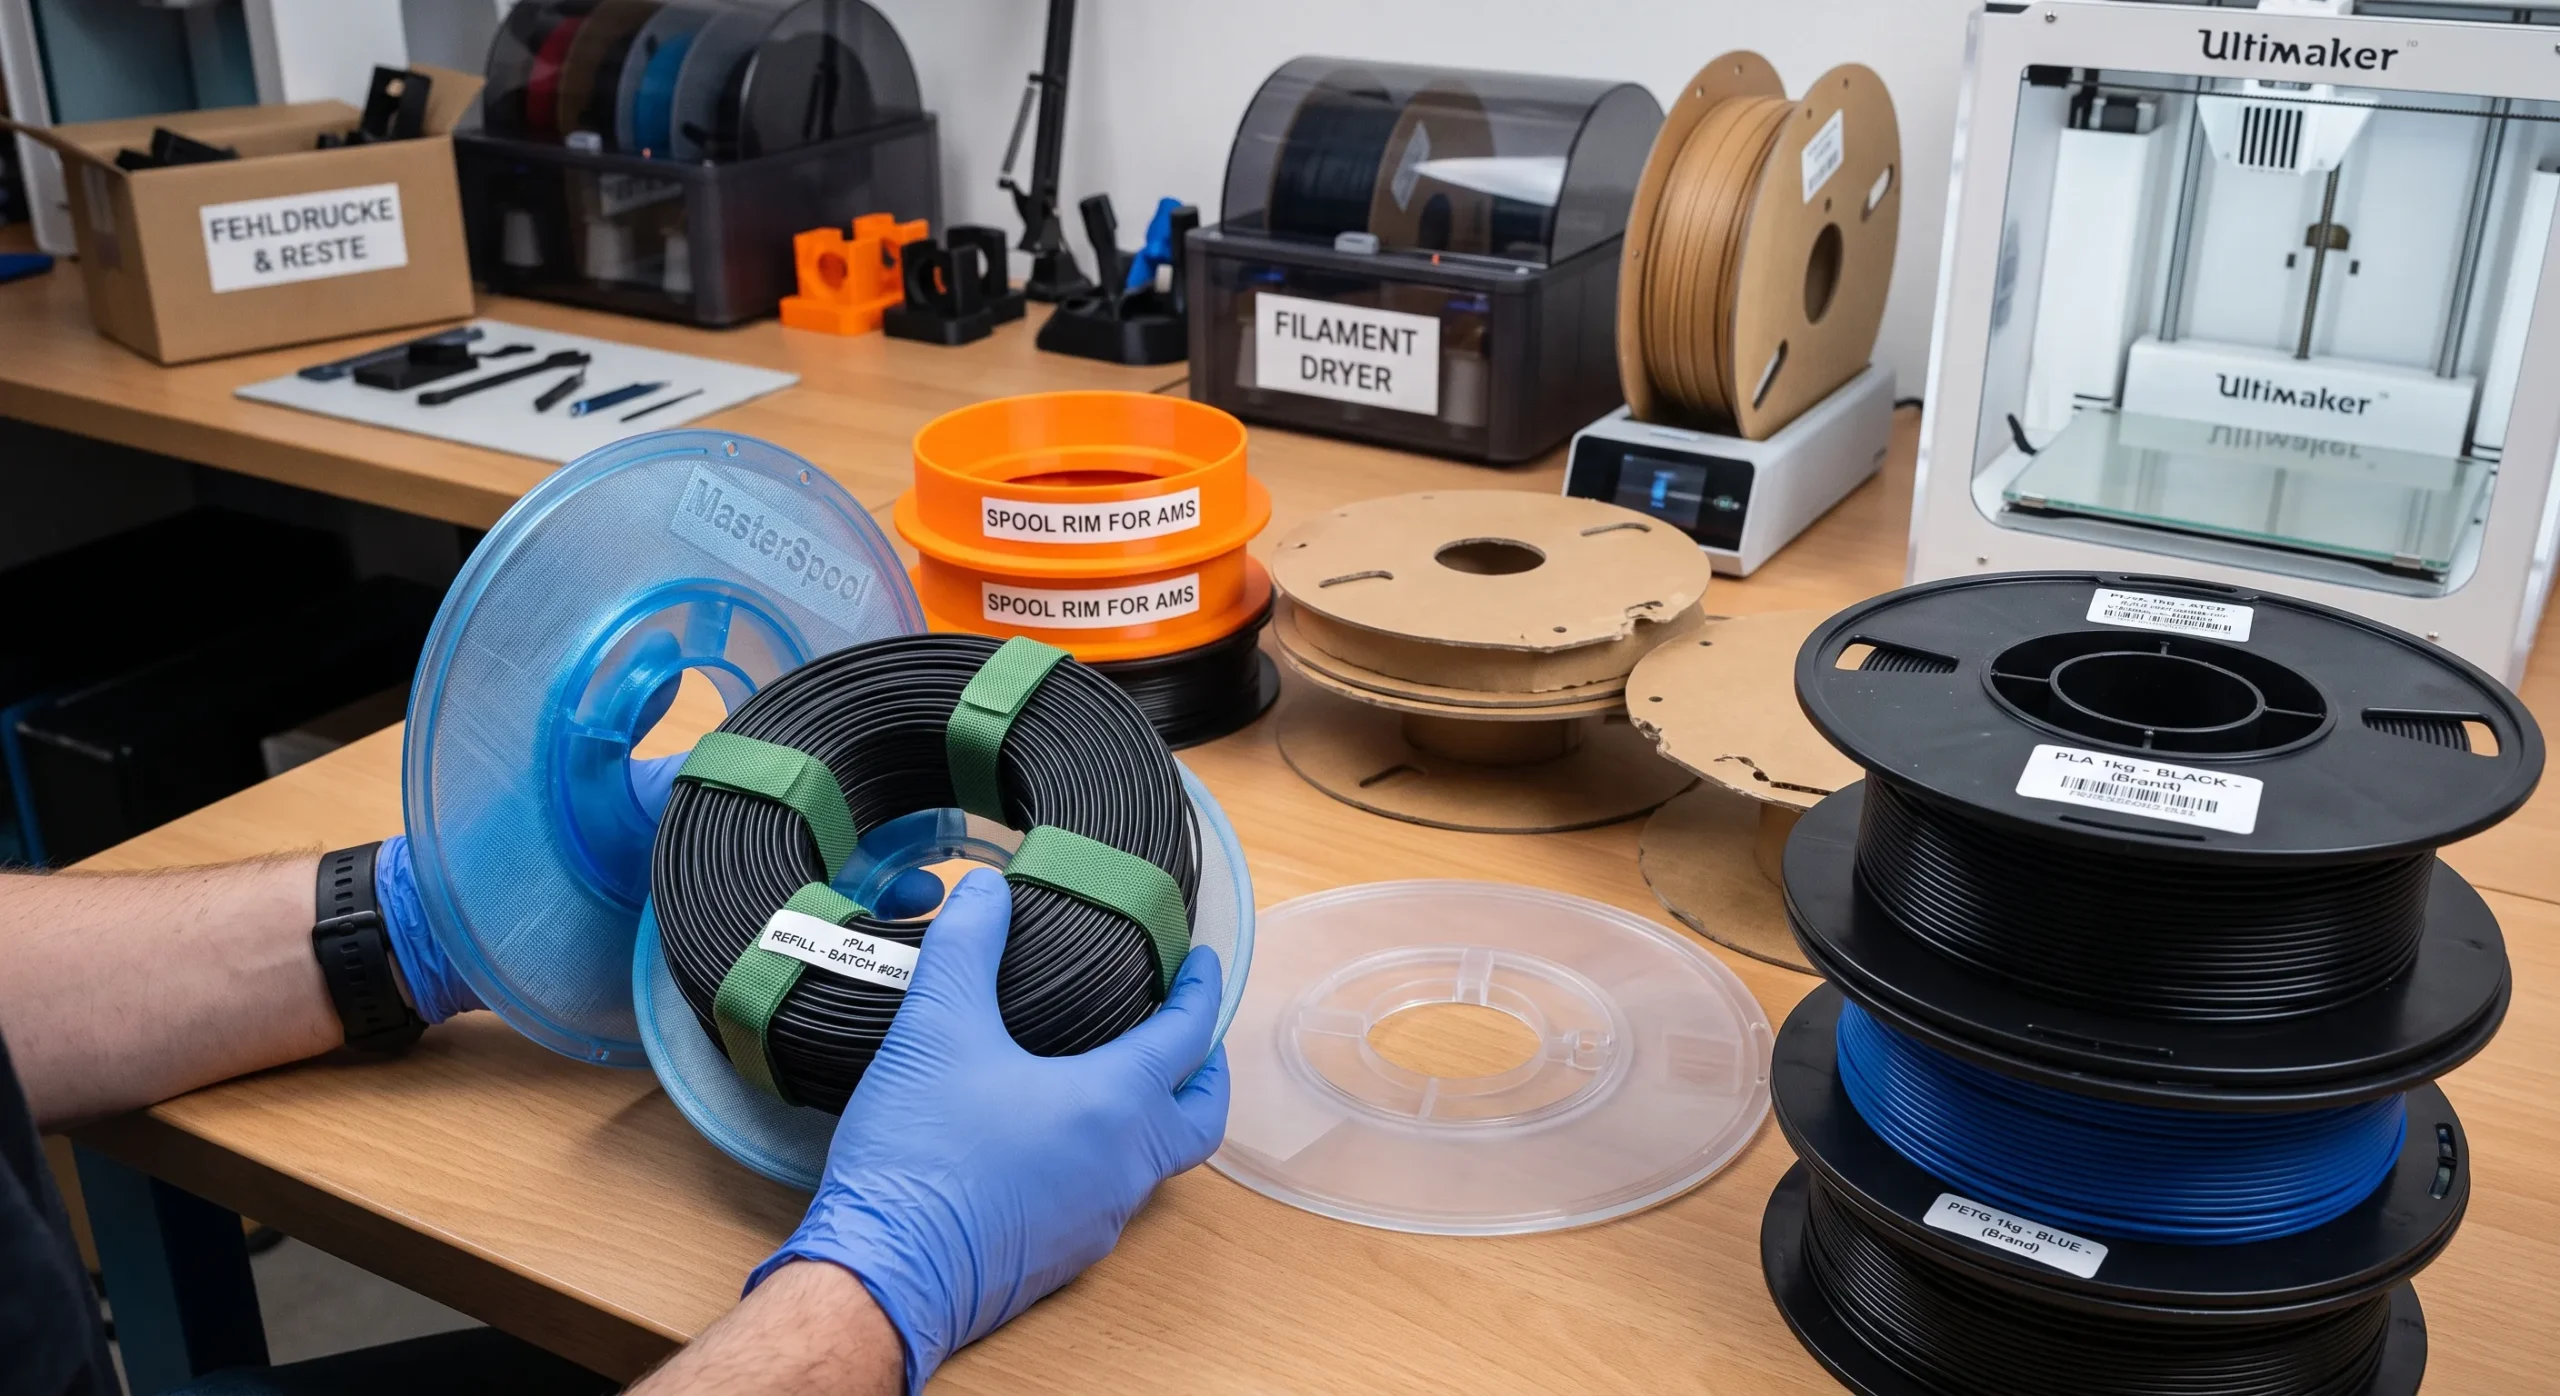
Das Spulen-Dilemma: Plastikmüll vs. Refill & Karton
Eine leere Standardspule wiegt zwischen 200 und 250 Gramm. Bei 1 kg Filament entfallen somit rund 20 % des Gesamtgewichts auf die Einwegverpackung – meist gefertigt aus Polycarbonat (PC), ABS oder Polystyrol (PS).
1. MasterSpool & Refill-Systeme
Das Refill-Prinzip (z. B. nach dem offenen MasterSpool-Standard von RichRap) liefert das Filament als stramm gebundenen Bund ohne Kern.
- Vorteil: Bis zu 80 % weniger Verpackungsmüll und geringeres Transportvolumen.
- Herausforderung: Das Einlegen erfordert Sorgfalt; löst sich der Sicherungsbinder vor dem Verschrauben der Spulenhälften, drohen Bandsalat und Druckabbrüche.
2. Papp- und Kartonspulen
Kartonspulen lassen sich einfach über das Altpapier recyceln. In automatischen Material-Wechselsystemen (z. B. AMS- oder ACE-Einheiten) führen abgenutzte oder verformte Kartonkanten jedoch mitunter zu Abrieb, Staubentwicklung und erhöhtem Drehwiderstand. Hier schaffen wiederverwendbare, gedruckte Spulenadapter (“Spool Rims”) Abhilfe.
Mechanisches Recycling: Was leisten rPLA und rPETG?
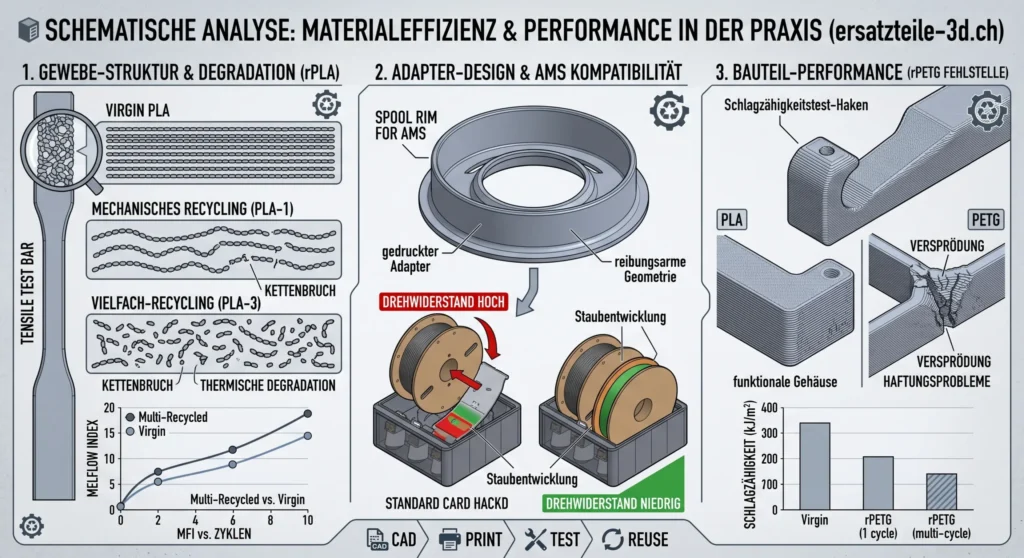
Nicht jedes Re-Filament verhält sich wie Neuware (Virgin Material). Beim mechanischen Recycling durchläuft der Thermoplast mehrere thermische und scherinduzierte Belastungszyklen:
| Eigenschaft | Virgin Material (Neuware) | Rezyklat (1–2 Zyklen, sortenrein) | Mehrfach recycelt (> 3 Zyklen) |
| Molekulargewicht | Nominal | Leicht reduziert | Stark degradiert (Kettenbruch) |
| Schmelzflussindex (MFI) | Stabil | Leicht erhöht | Stark erhöht (dünnflüssiger) |
| Schlagzähigkeit | 100 % Referenz | Ca. 85 – 95 % | Deutlich versprödet (< 60 %) |
| Durchmessertoleranz | Standard $\pm 0.02\text{ mm}$ | Industriell $\pm 0.02\text{ mm}$ / Heim $\pm 0.05\text{ mm}$ | Schwankend bei inhomogenem Mahlgut |
Wissenschaftlicher Hintergrund zur thermischen Degradation
Thermoplaste wie PLA und PETG unterliegen bei wiederholtem Aufschmelzen der Kettenabspaltung (Chain Scission). In einer Materialstudie zur Degradation von PLA bei Mehrfachverarbeitung stellten die Autoren fest:
“The mechanical recycling of PLA causes a noticeable decrease in molecular weight due to thermal and hydrolytic degradation during reprocessing, which directly correlates with a reduction in tensile strength and an increase in the melt flow index.”
— (Vgl. u. a. Pillin et al., Polymer Degradation and Stability, Untersuchung zu Re-Processing-Zyklen von Polylactiden)
Fazit für die Praxis: Sortenreines Industrie-Rezyklat (aus sauberen Produktionsabfällen) liefert bei rPLA und rPETG mechanische Werte, die für funktionale Gehäuse, Adapter und Ersatzteile völlig ausreichen. Stark beanspruchte mechanische Zahnräder oder Schnapphaken erfordern hingegen eine präzise Prüfung der Layerhaftung.
Nachhaltigkeit beginnt im CAD: Materialeffizienz vor dem Druck
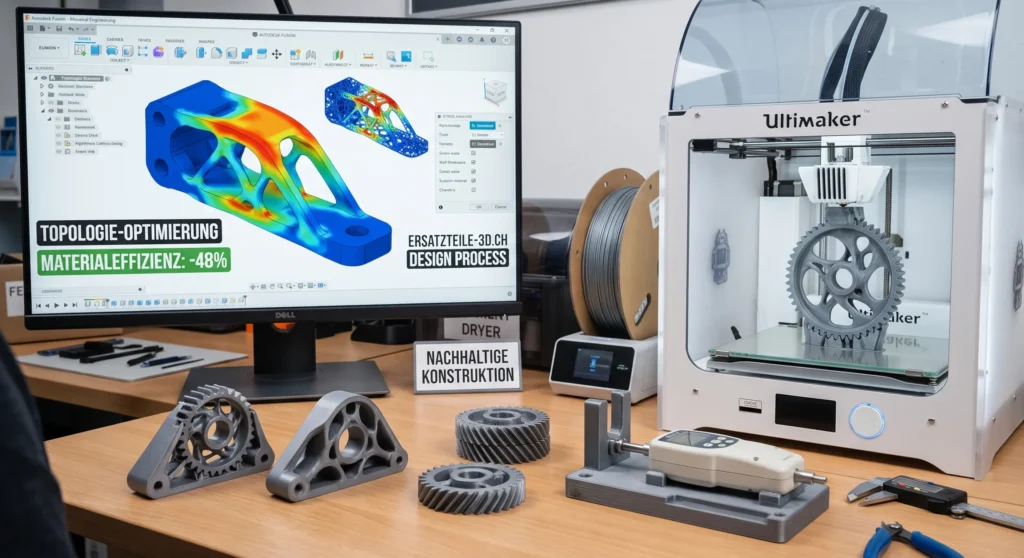
Nachhaltigkeit im 3D-Druck entscheidet sich nicht erst beim Filamentkauf, sondern bereits in der Konstruktionsphase (z. B. in Autodesk Fusion).
- Topologie-Optimierung & Generatives Design: Material wird algorithmisch nur dort platziert, wo Spannungsspitzen auftreten. Das spart 30 bis 50 % Filamentgewicht bei gleicher Steifigkeit.
- Supportfreies Konstruieren: Fasen und 45°-Schrägen statt 90°-Überhänge machen Stützstrukturen überflüssig und vermeiden Stützmaterial-Abfall von vornherein.
- Optimierte Wandstärken: Mechanische Stabilität entsteht primär durch die Anzahl der Perimeter (Wandlinien) und nicht durch massive Infill-Dichten.
Leitfaden: So gelingt der nachhaltige 3D-Druck-Workflow
- Refill-Systeme bevorzugen: Refill-Filamente senken den Kunststoff-Verpackungsabfall prozesssicher auf ein Minimum.
- Sortenrein trennen: Fehldrucke und Stützstrukturen nach Materialtyp (PLA, PETG, TPU, ABS) getrennt sammeln, um sie regionalen Recycling-Initiativen (wie z. B. Recycling Fabrik) zuzuführen.
- Konstruktion anpassen: Druckausrichtung und Überhänge im CAD so planen, dass Stützstrukturen minimiert werden.
- Trocknung beachten: Rezyklate reagieren oft noch empfindlicher auf Restfeuchtigkeit, weshalb eine kontrollierte Filamenttrocknung vor dem Druck essenziell ist.