
Ein lautes Knack, und das Batteriefach, die Gehäuseabdeckung oder die Halterung im Auto schließt nicht mehr. Abgebrochene Rastnasen gehören zu den häufigsten Sollbruchstellen bei Kunststoffteilen im Alltag. Der 3D-Druck bietet hier die perfekte Möglichkeit zur schnellen Reparatur oder Neukonstruktion.
Doch wer eine originale, spritzgegossene Rastnase 1:1 im FDM-Verfahren nachdruckt, erlebt oft schnell die nächste Enttäuschung: Durch den Schichtaufbau brechen Schnappverbindungen entlang der Layer-Linien sofort ab.
Hier erfahren Sie, worauf es bei der Konstruktion, Materialwahl und Slicer-Konfiguration ankommt, damit 3D-gedruckte Snap-Fits dauerhaft elastisch und stabil bleiben.
1. Das Problem: Spritzguss vs. FDM-Schichtaufbau
Im klassischen Kunststoffspritzguss sind Bauteile isotrop – ihre mechanische Festigkeit ist in alle Raumrichtungen identisch.
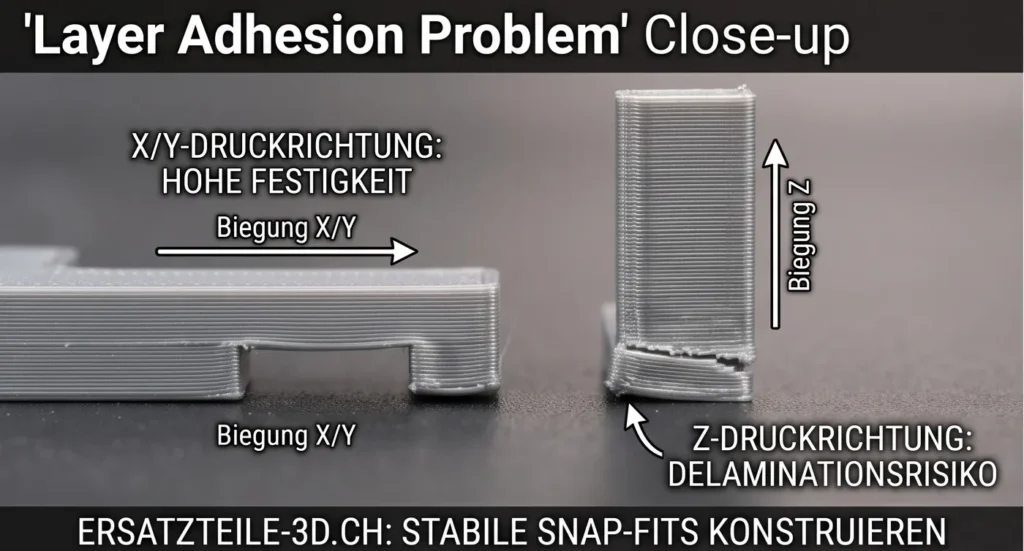
Im FDM-3D-Druck (Fused Deposition Modeling) sind Bauteile hingegen anisotrop:
- Zugbelastung entlang der Druckbahnen (X/Y-Achse): Sehr hohe Festigkeit.
- Zugbelastung quer zu den Schichten (Z-Achse): Die Schichthaftung (Interlayer-Adhesion) ist die physikalische Schwachstelle.
Wird ein Cantilever-Snap-Fit (freitragender Schnapphaken) so gedruckt, dass die Biegespannung die Schichten auseinanderzieht (Z-Richtung), versagt die Verbindung oft schon beim ersten Einrasten (Delamination).
2. Geometrische Konstruktionsregeln im CAD
Moderne parametrische CAD-Systeme (wie Fusion, SolidWorks oder Onshape) und moderne FEA-Tools (Finite-Elemente-Analyse) erlauben es, Belastungsspitzen bereits vor dem Druck zu minimieren.
- Druckorientierung zuerst festlegen: Konstruieren Sie die Biegung der Rastnase so, dass die Biegespannung in der X/Y-Ebene liegt. Die Filamentbahnen müssen entlang des Biegebalkens verlaufen.
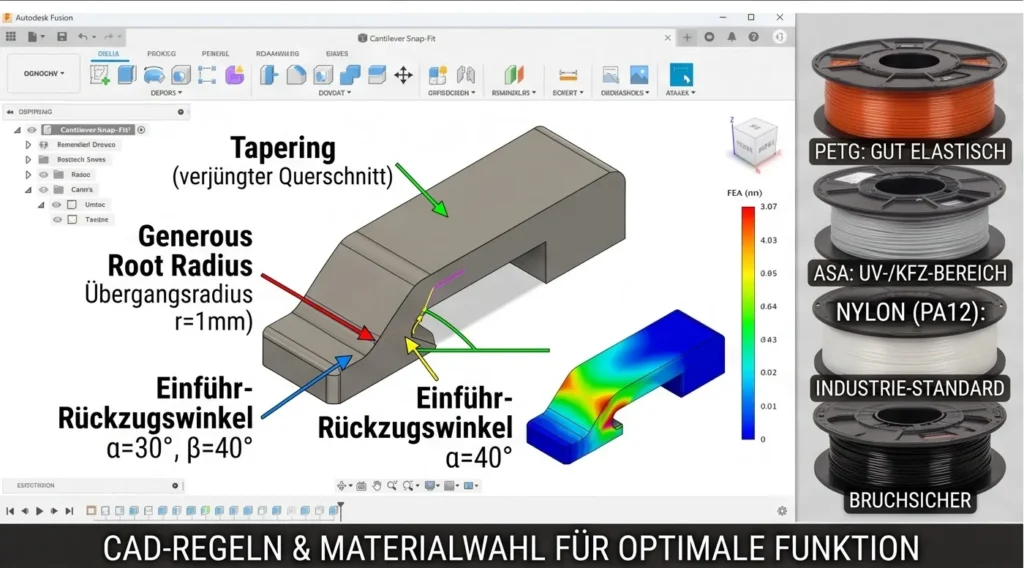
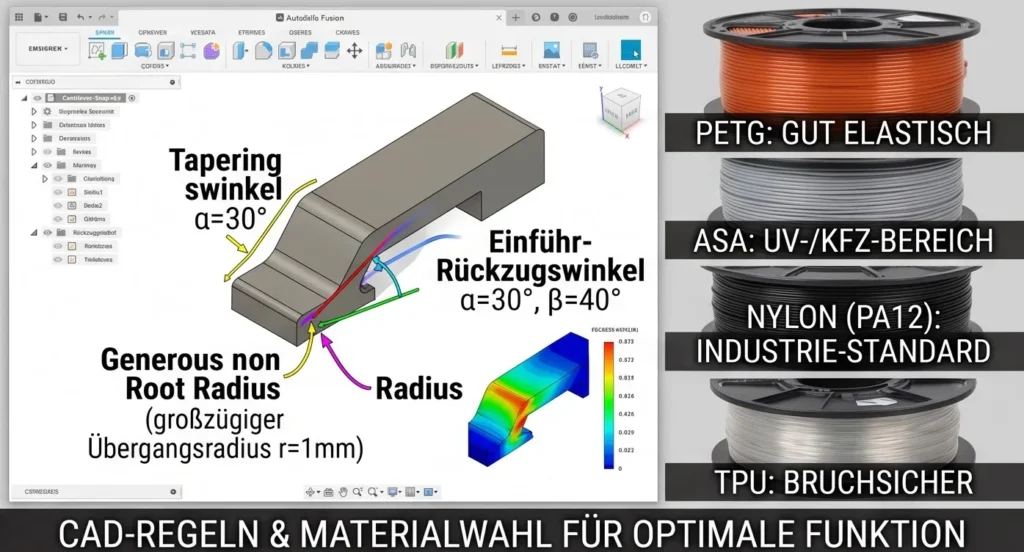
- Konischer Querschnitt (Tapering): Ein gleichmäßig dicker Balken biegt sich hauptsächlich an der Einspannstelle (Kerbwirkung). Verjüngt sich die Rastnase zur Spitze hin (Wandstärke an der Spitze ca. 30–50 % der Basis), verteilt sich die Biegespannung gleichmäßig über die gesamte Länge.
- Radien statt scharfer 90°-Kanten: Scharfe Innenkanten erzeugen extreme Kerbspannungskonzentrationen. Versehen Sie die Wurzel der Rastnase stets mit einem großzügigen Übergangsradius (mindestens $R \ge 0{,}5 \times \text{Wandstärke}$).
- Einführ- und Rückzugswinkel anpassen:
- Einführschräge ($\alpha$): Flach wählen ($25^\circ$ bis $35^\circ$), um den Montageaufwand und die Scherspannung beim Einschnappen gering zu halten.
- Rückzugswinkel ($\beta$): Für lösbare Verbindungen ca. $45^\circ$, für permanente Verbindungen $90^\circ$ (oder mit leichtem Hinterschnitt).
- Modulare Reparaturansätze: Muss nur eine Rastnase an einem großen Gehäuse ersetzt werden, lohnt sich oft das Abtrennen des Altteils und die Konstruktion eines Ersatzclips, der formschlüssig verschraubt oder mit Gewindeeinsätzen (Heat-Set Inserts) befestigt wird.
3. Materialauswahl: Die besten Filamente für elastische Snap-Fits
Standard-PLA ist für Schnappverbindungen ungeeignet, da es spröde ist, schnell ermüdet und unter Dauerlast kriecht (Stress Relaxation).
| Filament | Elastizität & Zähigkeit | Schichthaftung | Eignung für Snap-Fits |
| PETG | Gut (flexibler als PLA) | Sehr hoch | Ideal für Standard-Reparaturen im Innenbereich |
| ABS / ASA | Sehr zäh, schlagfest | Hoch (bei beheiztem Bauraum) | Optimal für UV-/Außen- & Kfz-Bereich |
| Nylon (PA6 / PA12) | Exzellent, extrem ermüdungsbeständig | Überragend | Industrie-Standard für dynamische Rastmechanismen |
| Harte TPU-Typen (z. B. 60D – 64D) | Extrem zäh, nahezu unzerstörbar | Nahezu isotrop | Perfekt für harte Klick-Verbindungen ohne Bruchgefahr |
4. Slicer-Einstellungen für maximale Haltbarkeit
Neben CAD und Material entscheidet der Slicer (z. B. OrcaSlicer, PrusaSlicer, Bambu Studio) über die finale Belastbarkeit:
- Wandlinien maximieren (100 % Perimeters): Drucken Sie den elastischen Balken der Rastnase vollständig aus Wandlinien (Wandumfängen) statt aus losem Infill.
- Drucktemperatur leicht anheben: Eine um 5–10 °C höhere Düsentemperatur und leicht reduzierter Bauteillüfter verbessern die Schmelzverbindung der Schichten erheblich.
- Flussrate & Extrusionsbreite kalibrieren: Eine leicht erhöhte Linienbreite (z. B. 0,45 mm bei einer 0,4-mm-Düse) presst das Material fester in die vorherige Schicht.
- Schichthöhe optimieren: Mittlere Schichthöhen (z. B. 0,16–0,20 mm) bieten oft das beste Verhältnis aus Schmelzfläche und Anpressdruck.
Fazit
Abgebrochene Rastnasen lassen sich im 3D-Druck dauerhaft und funktionstüchtig ersetzen, wenn die spezifischen Eigenschaften des Schichtaufbaus von vornherein in die Konstruktion einfließen: Biegekraft entlang der Druckbahnen lenken, großzügige Radien vorsehen und zähe Materialien wie PETG, ASA oder PA-Nylon wählen.
Technische Anleitung: Auslegung und Berechnung von Cantilever-Snap-Fits im 3D-Druck
Ein klassischer Cantilever-Schnapphaken (einseitig eingespannter Biegebalken) versagt im FDM-3D-Druck primär durch
Überschreitung der maximal zulässigen Randfaserdehnung oder durch Schichtdelamination an der Einspannstelle.
Diese Anleitung liefert die mathematische Grundlage zur Auslegung und zeigt, welche Korrekturfaktoren für das Schichtbauverfahren zwingend beachtet werden müssen.
1. Grundformeln der Biegebalken-Mechanik
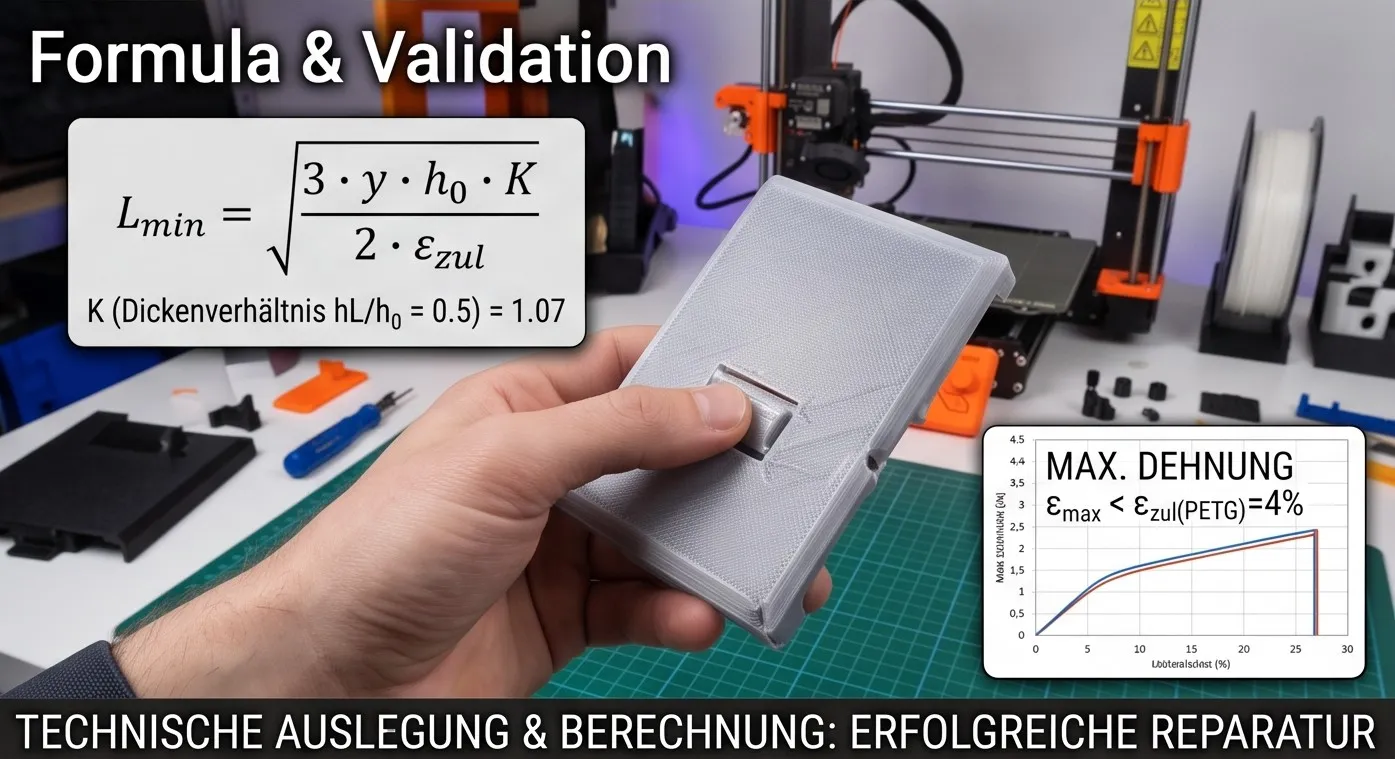
Die maximale Randfaserdehnung εmax tritt an der Einspannstelle (Basis) an der äußeren Faser auf.
Sie darf die materialspezifische Streckgrenze bzw. die zulässige Dehnung εzul des Filaments nicht überschreiten.
1,5 · h · Y
L2
Wird die Dicke von der Basis (h0) zur Spitze (hL) linear verjüngt (z. B. hL = 0,5 · h0),
verteilt sich das Biegemoment gleichmäßiger. Die Dehnung wird über den Geometriefaktor K korrigiert:
1,5 · h0 · Y
L2 · K
| Querschnittsverlauf | Dickenverhältnis (hL / h0) | Geometriefaktor K |
|---|---|---|
| Gleichbleibend (konstant) | 1,0 | 1,00 |
| Leicht verjüngt | 0,67 | 1,15 |
| Stark verjüngt (Empfehlung) | 0,50 | 1,35 |
| Dreieckig (Spitz zulaufend) | 0,0 | 2,00 |
Formelzeichen & Einheiten:
- εmax: Maximale Randfaserdehnung (dimensionslos bzw. in %)
- Y: Erforderliche Auslenkung beim Einschnappen (Hakenhöhe + Freigang) in mm
- h0: Balkendicke an der Einspannstelle in mm
- L: Freie Biegelänge bis zum Kraftangriffspunkt in mm
- K: Geometriekorrekturfaktor
2. Umstellung nach der erforderlichen Biegelänge L
In der Praxis ist die Montageauslenkung Y durch die Konstruktion der Gegenraste vorgegeben.
Die minimal notwendige Biegelänge L berechnet sich durch Umstellen nach:
√
1,5 · h0 · Y
εzul · K
3. Zulässige Dehnungswerte (εzul) im 3D-Druck
Im FDM-Verfahren dürfen nicht die Datenblattwerte von Spritzguss-Granulaten angesetzt werden.
Für den 3D-Druck gelten folgende Richtwerte für dynamische Biegung bei optimaler Druckausrichtung (Biegekraft in der X/Y-Ebene):
| Filament | Zulässige Kurzzeit-Dehnung (εzul) | Dauerhafte / Zyklische Dehnung | Charakteristik |
|---|---|---|---|
| PLA | max. 1,0 – 1,5 % | < 0,5 % | Spröde, kriecht stark unter Last (Stress Relaxation) |
| PETG | 2,5 – 3,5 % | ca. 1,5 % | Gute Elastizität & Zähigkeit, Allrounder |
| ABS / ASA | 2,5 – 4,0 % | ca. 2,0 % | Sehr zäh, witterungsbeständig, kriechfest |
| PA12 / PA6 (Nylon) | 5,0 – 8,0 % | ca. 3,5 – 4,0 % | Höchste Biegewechselfestigkeit & Verschleißfestigkeit |
| Harte TPU-Typen (z. B. 60D – 64D) | > 10 % | > 5,0 % | Nahezu unzerstörbar, isotrope Schichthaftung |
muss εzul um mindestens 50 % bis 60 % reduziert werden!
4. Berechnung der Betätigungs- und Steckkraft
Die senkrechte Auslenkkraft Fy an der Spitze des Hakens berechnet sich aus dem Elastizitätsmodul E und der Balkenbreite b:
E · b · h03 · Y
4 · L3
· C
(wobei C ≈ 0,8 für verjüngte Balken mit hL = 0,5 · h0)
Die tatsächlich aufzubringende Steckkraft FSteck berücksichtigt den Einlaufwinkel α und den Reibkoeffizienten μ:
sin(α) + μ · cos(α)
cos(α) − μ · sin(α)
5. Praxis-Rechenbeispiel
Aufgabenstellung: Es soll eine Batteriefach-Rastnase aus PETG berechnet werden.
- Erforderliche Auslenkung Y = 1,2 mm (1,0 mm Hakenhöhe + 0,2 mm Montagespiel)
- Balkendicke an der Basis h0 = 1,8 mm
- Linear verjüngt auf hL = 0,9 mm (→ K = 1,35)
- Zulässige Dehnung für PETG: εzul = 2,5 % = 0,025
1,5 · 1,8 mm · 1,2 mm
0,025 · 1,35
= √
3,24
0,03375
= √96 ≈ 9,8 mm
Ergebnis: Der Hebel muss mindestens 9,8 mm lang sein, damit das PETG beim Einrasten im rein elastischen Bereich arbeitet und nicht dauerhaft verbiegt oder bricht.
6. Checkliste für CAD & Slicer
- Wurzelradius anbringen: Mindestens R = 0,5 · h0 (im Beispiel: R ≥ 0,9 mm), um gefährliche Spannungsspitzen an der Einspannung abzufangen.
- 100 % Wandlinien: Den Haken im Slicer so konfigurieren, dass er vollständig aus geschlossenen Konturlinien (Perimetern) besteht.
- Druckausrichtung prüfen: Den Biegebalken stets flach auf das Druckbett legen, sodass die Extrusionsbahnen in Längsrichtung der Biegelinie L verlaufen.