
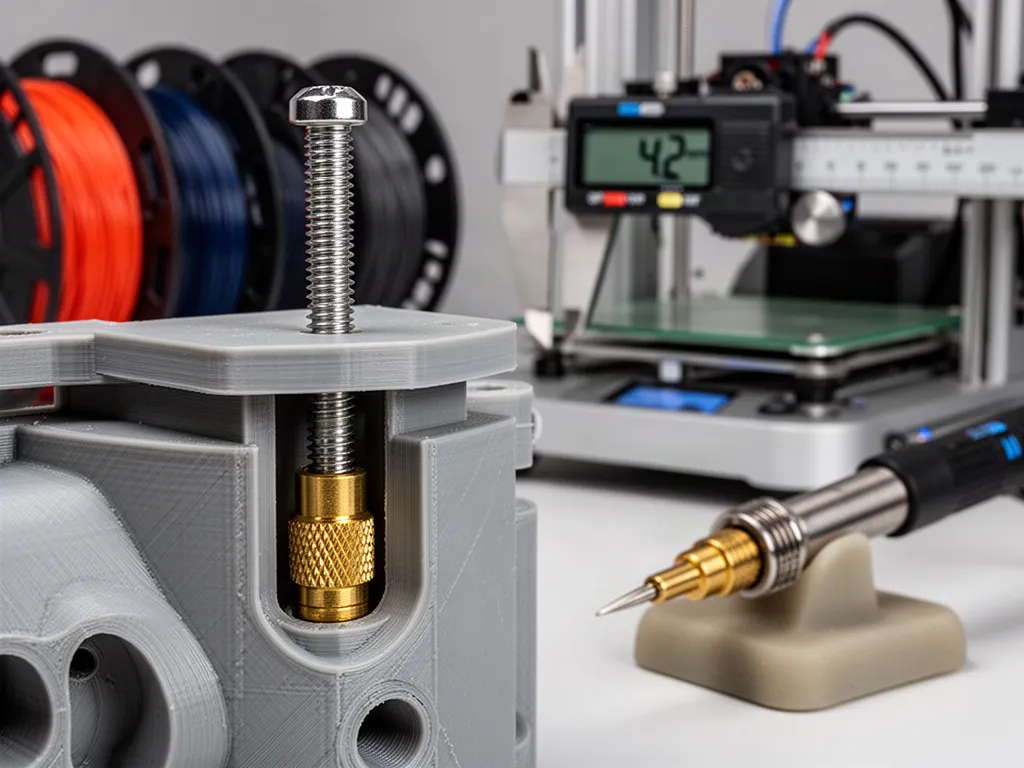
Wer Funktionsteile oder Gehäuse im 3D-Druck fertigt, steht schnell vor dem Problem: Wie verbindet man Bauteile dauerhaft stabil und lösbar?
Direkt in den Kunststoff geschnittene oder mitgedruckte Gewinde nutzen sich bereits nach wenigen Schraubvorgängen ab. Blech- oder Holzschrauben sprengen spröde Schichten auf.
Die Profilösung für langlebige 3D-Druck-Ersatzteile heisst: Gewindeeinsätze aus Messing (Heat-Set Inserts).
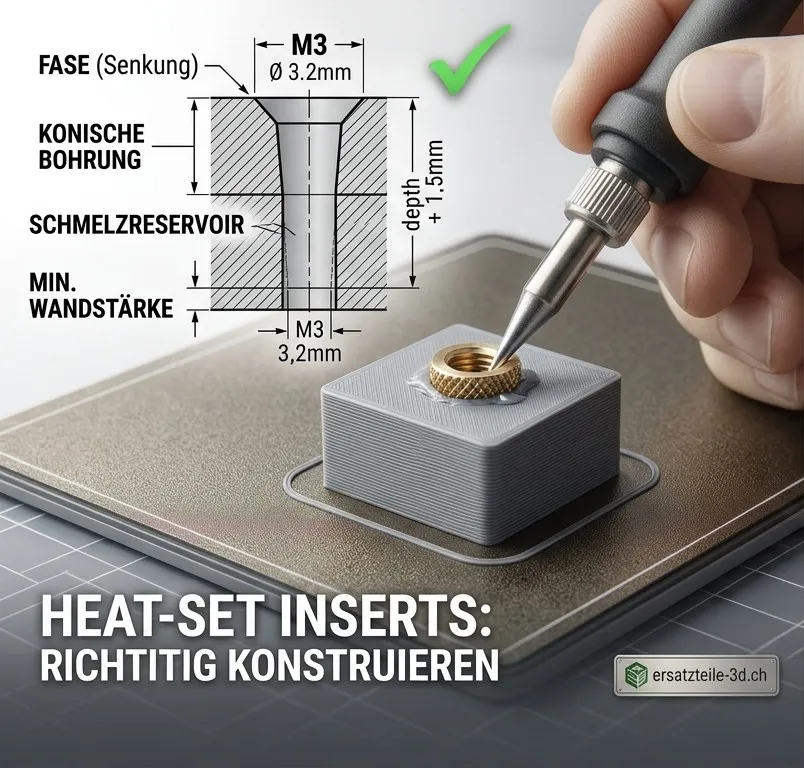
In diesem Konstruktions-Ratgeber erfährst du, wie du Aufnahmebohrungen im CAD exakt auslegst, welche Wandstärken nötig sind und wie du Einschmelzfehler vermeidest.
Warum Heat-Set Inserts die beste Wahl sind
Messing-Gewindeeinsätze verfügen an der Außenseite über gegenläufig gerändelte Rillen und Schrägen. Beim thermischen Einpressen schmilzt der Kunststoff lokal auf, fließt in diese Hinterschneidungen und erstarrt wieder.
- Massive Auszugskräfte (Pull-Out Force): Der formschlüssige Verbund hält axialen Zugbelastungen von oft über 50–100 kg stand (je nach Insert-Größe und Material).
- Hohe Drehmoment-Beständigkeit: Die Rändelung verhindert zuverlässig das Mitdrehen der Mutter beim Anziehen.
- Beliebig oft lösbar: Perfekt für Wartungsklappen, Scharniere und modulare Ersatzteilbaugruppen.
1. Die richtige Lochgeometrie im CAD konstruieren
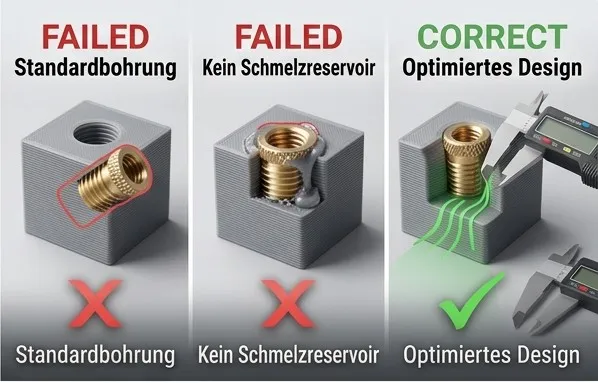
Ein zylindrisches Standardloch reicht oft nicht aus. Für optimale Schmelzführung empfiehlt sich ein abgestufter Aufbau:
- Leichte Fase / Senkung am Einstieg (ca. 45° oder 60°, Tiefe 0.5–1.0 mm): Dient als Führung, damit das Insert beim Ansetzen nicht schief ins Loch kippt.
- Konische Bohrung (Draft Angle ca. 0.5° bis 1°): Erleichtert das Einführen und sorgt für gleichmässigen Materialfluss beim Absenken.
- Schmelzreservoir am Grund: Unterhalb des Inserts muss die Bohrung etwas tiefer sein als das Messingteil selbst. Überschüssige Schmelze wird dorthin verdrängt und verstopft nicht das Innengewinde.
2. Faustregeln für Maße: Durchmesser, Tiefe & Wandstärke
Die exakten Maße hängen vom jeweiligen Insert-Hersteller (z. B. Ruthex, CNC Kitchen) ab. Für Standard-Kurz- und Standard-Lang-Inserts gelten folgende bewährte Richtwerte:
| Gewindegröße | Typischer Außendurchmesser | Bohrungsdurchmesser CAD (DLoch) | Bohrungstiefe CAD (Tmin) | Min. Wandstärke um Bohrung |
| M2 / M2.5 | ca. 3.6 mm | 3.2 – 3.3 mm | Länge + 1.0 mm | 1.2 – 1.5 mm (ca. 3–4 Wände) |
| M3 (Standard) | ca. 4.6 mm | 4.0 – 4.2 mm | Länge + 1.5 mm | 1.6 – 2.0 mm (ca. 4–5 Wände) |
| M4 | ca. 6.0 mm | 5.3 – 5.5 mm | Länge + 2.0 mm | 2.0 – 2.5 mm (ca. 5–6 Wände) |
| M5 | ca. 7.0 mm | 6.3 – 6.5 mm | Länge + 2.5 mm | 2.5 – 3.0 mm (ca. 6–7 Wände) |
Wichtig für den Slicer: In der Slicer-Vorschau prüfen, dass die Bohrungshülse vollständig aus massiven Perimeter-Wänden (kein lockeres Infill) besteht!
3. Wandstärken & Berstschutz (Boss Design)
Wird die Hülse (Boss) um das Gewinde zu dünn konstruiert, drückt die Messingbuchse den weichen Kunststoff nach aussen weg – das Bauteil wölbt sich auf oder reisst entlang der Schichtlinie ein.
- Faustregel für die Hülsenwandung: Die Wandstärke um die Bohrung sollte mindestens dem halben Außendurchmesser des Inserts entsprechen.
- Anbindung an Hauptwände: Freistehende Zylinder immer mit Versteifungsrippen (Gussets) an benachbarte Wände oder den Boden anbinden, um Hebelkräfte abzufangen.
4. Das richtige Einschmelzen: Temperatur & Werkzeug
- Lötkolben-Temperatur: Immer ca. 10–20 °C über der Drucktemperatur des Filaments wählen (z. B. 240 °C bei PETG, 270 °C bei ASA/ABS). Zu heiss verbrennt den Kunststoff; zu kalt erfordert zu viel Anpressdruck.
- Spezielle Lötspitzen (Insert Tips): Nutzen Sie abgestufte Einpress-Spitzen statt spitzer Lötspitzen. Sie halten das Insert zentriert und verhindern, dass Lötzinn oder Schmelze in das Innengewinde gelangt.
- Nicht bündig überdrücken: Das Insert sollte minimal (ca. 0.1 mm) unter der Bauteiloberfläche versenkt werden.
Fazit
Erst durch solide Gewindeverbindungen wird aus einem einfachen 3D-Druckteil ein vollwertiges technisches Maschinen- oder Reparaturelement. Mit sauber berechneten Bohrungen, ausreichender Wandstärke und maßvoller Temperatur halten Schraubverbindungen im 3D-Druck selbst harten Werkstattbedingungen stand.