
Der Begriff „Carbon“ weckt bei vielen sofort Assoziationen mit Formel 1, Raumfahrt und unzerstörbaren Bauteilen. In der 3D-Druck-Welt gehören faserverstärkte Filamente wie PETG-CF und PA-CF (Polyamid / Nylon mit Carbonfaser) zu den gefragtesten Materialien für funktionale Ersatzteile.
Doch ist Carbonfaser immer die beste Wahl für jedes mechanische Ersatzteil? Nicht zwingend!
In diesem Material-Ratgeber beleuchten wir, wie Carbonfaser im FDM-Druck funktioniert, welche echten Vorteile sie bietet, wo die materialtechnischen Grenzen liegen und wann sich der Einsatz wirklich lohnt.
1. Was passiert eigentlich im Carbon-Filament?
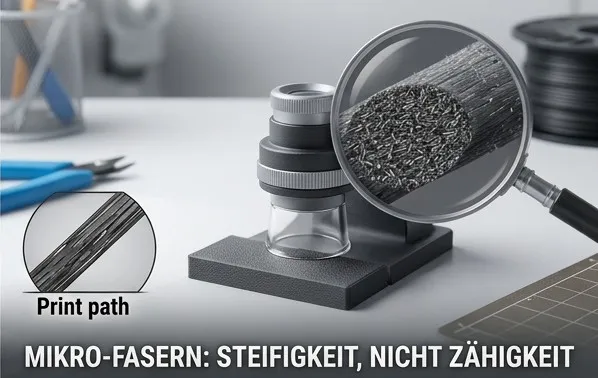
FDM-Carbon-Filamente bestehen nicht aus langen, durchgehenden Kohlefasergeweben, sondern aus einer thermoplastischen Matrix (z. B. PETG oder Nylon/PA), in die kurze, gehäckselte Carbonfasern (Micro-Fasern, ca. 50–150 µm) eingebettet sind.
Beim Extrudieren durch die Düse richten sich diese Mikro-Fasern primär entlang des Druckpfads (in Extrusionsrichtung) aus.
2. Die echten Vorteile: Steifigkeit, Maßhaltigkeit & Finish
Warum greifen Profis bei anspruchsvollen Funktionsteilen zu CF-Filamenten?
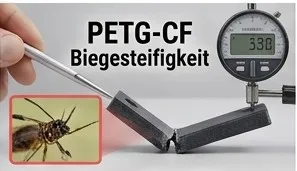
- Massive Biegesteifigkeit (E-Modul): Das Bauteil biegt sich unter Last deutlich weniger durch als reiner Kunststoff.
- Minimales Warping & Schwindung: Die Fasern wirken der thermischen Kontraktion beim Abkühlen entgegen. Selbst großflächige Bauteile bleiben plan auf dem Druckbett.
- Erstklassige Haptik & Optik: Die raue Mikrostruktur der Fasern bricht das Licht und lässt Schichtlinien fast unsichtbar werden.
- Höhere Wärmeformbeständigkeit (HDT): Die Fasermatrix stabilisiert das Polymer bei höheren Temperaturen.
3. Der Mythos: Ist Carbon-Filament unzerstörbar?
Hier liegt das größte Missverständnis bei Ersatzteilen:
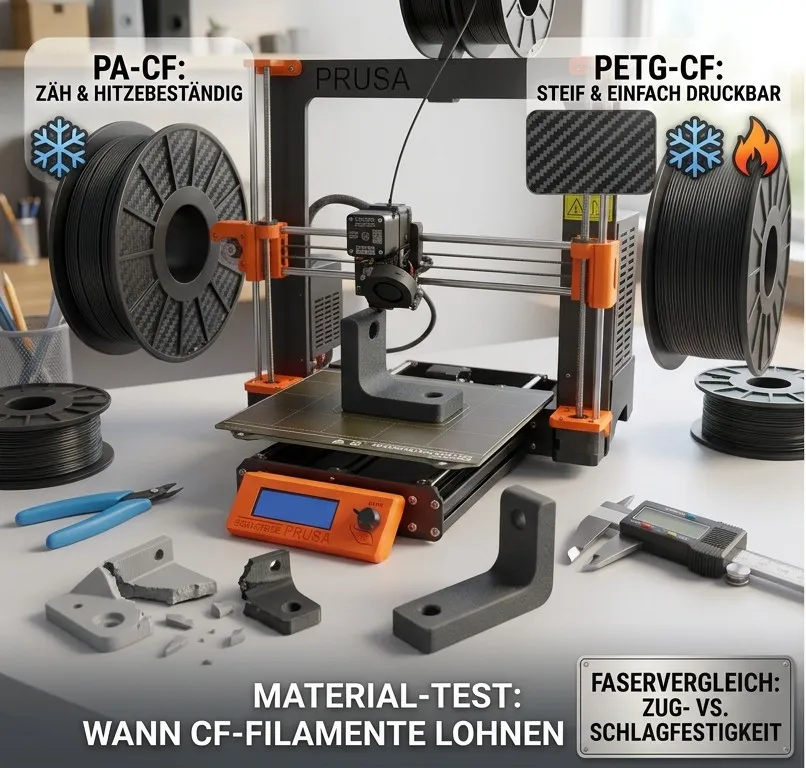
Wichtig zu wissen: Carbonfasern machen ein Bauteil steifer (härter), aber nicht automatisch zäher.
- Schlagzähigkeit sinkt oft: Durch die Zugabe von Fasern verliert das Grundpolymer an Elastizität. Trifft ein plötzlicher, harter Schlag auf das Teil, federt es nicht nach, sondern bricht spröde.
- Schichthaftung (Z-Achse): Da die kurzen Fasern fast ausschließlich horizontal in der Druckebene liegen, verstärken sie die Bindung zwischen den Schichten in Z-Richtung kaum. Eine falsche Druckorientierung bricht hier genauso schnell wie bei Standard-Filamenten.
4. PETG-CF vs. PA-CF im direkten Vergleich
| Eigenschaft | Standard PETG | PETG-CF | PA-CF (Nylon Carbon) |
| Drucktemperatur | 220–240 °C | 230–250 °C | 270–300 °C |
| Druckbett-Temperatur | 70–80 °C | 70–85 °C | 80–100 °C |
| Biegesteifigkeit | Mittel | Sehr hoch | Extrem hoch |
| Schlagzähigkeit / Zähigkeit | Hoch | Eher spröde | Sehr hoch & abriebfest |
| Dauer-Temperaturbeständigkeit | ca. 70 °C | ca. 75–80 °C | 120–150 °C |
| Feuchtigkeitsempfindlichkeit | Gering | Gering | Sehr hoch (Trocknen zwingend!) |
| Druckbarkeit | Sehr einfach | Einfach (wie PETG) | Anspruchsvoll (Einhausung/Trockenbox) |
5. Hardware-Voraussetzungen für den Druck
Wer faserverstärkte Kunststoffe verarbeitet, muss seinen Drucker anpassen:
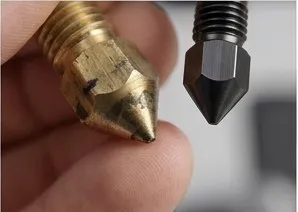
- Gehärtete Düse (Hardened Steel / NozzleX / Rubin): Carbonfasern sind extrem abrasiv. Eine Standard-Messingdüse wird nach 200–300 Gramm Material unbrauchbar aufgeweitet.
- Gehärtete Extruder-Zahnräder: Auch die Antriebsräder des Feeders müssen aus gehärtetem Stahl bestehen.
- Düsendurchmesser: Mindestens 0.4 mm, optimal sind 0.6 mm, um Verstopfungen (Clogging) durch verklumpte Faserbündel zu vermeiden.
Entscheidungshilfe: Wann lohnt sich was?
- Greife zu Standard PETG/ASA, wenn: Das Ersatzteil flexibel federn muss (z. B. Schnappverbindungen / Snap-Fits), starken Schlägen ausgesetzt ist oder rein im normalen Haushalt eingesetzt wird.
- Greife zu PETG-CF, wenn: Du verzugsfreie, maßhaltige Gehäuse, Halterungen oder Schienen mit matter Edeloptik und hoher Biegesteifigkeit suchst.
- Greife zu PA-CF, wenn: Das Ersatzteil im Motorraum, an Werkzeugmaschinen, Kettensägen oder unter extremer Dauerbelastung, Reibung und Hitze (> 100 °C) arbeiten muss.