
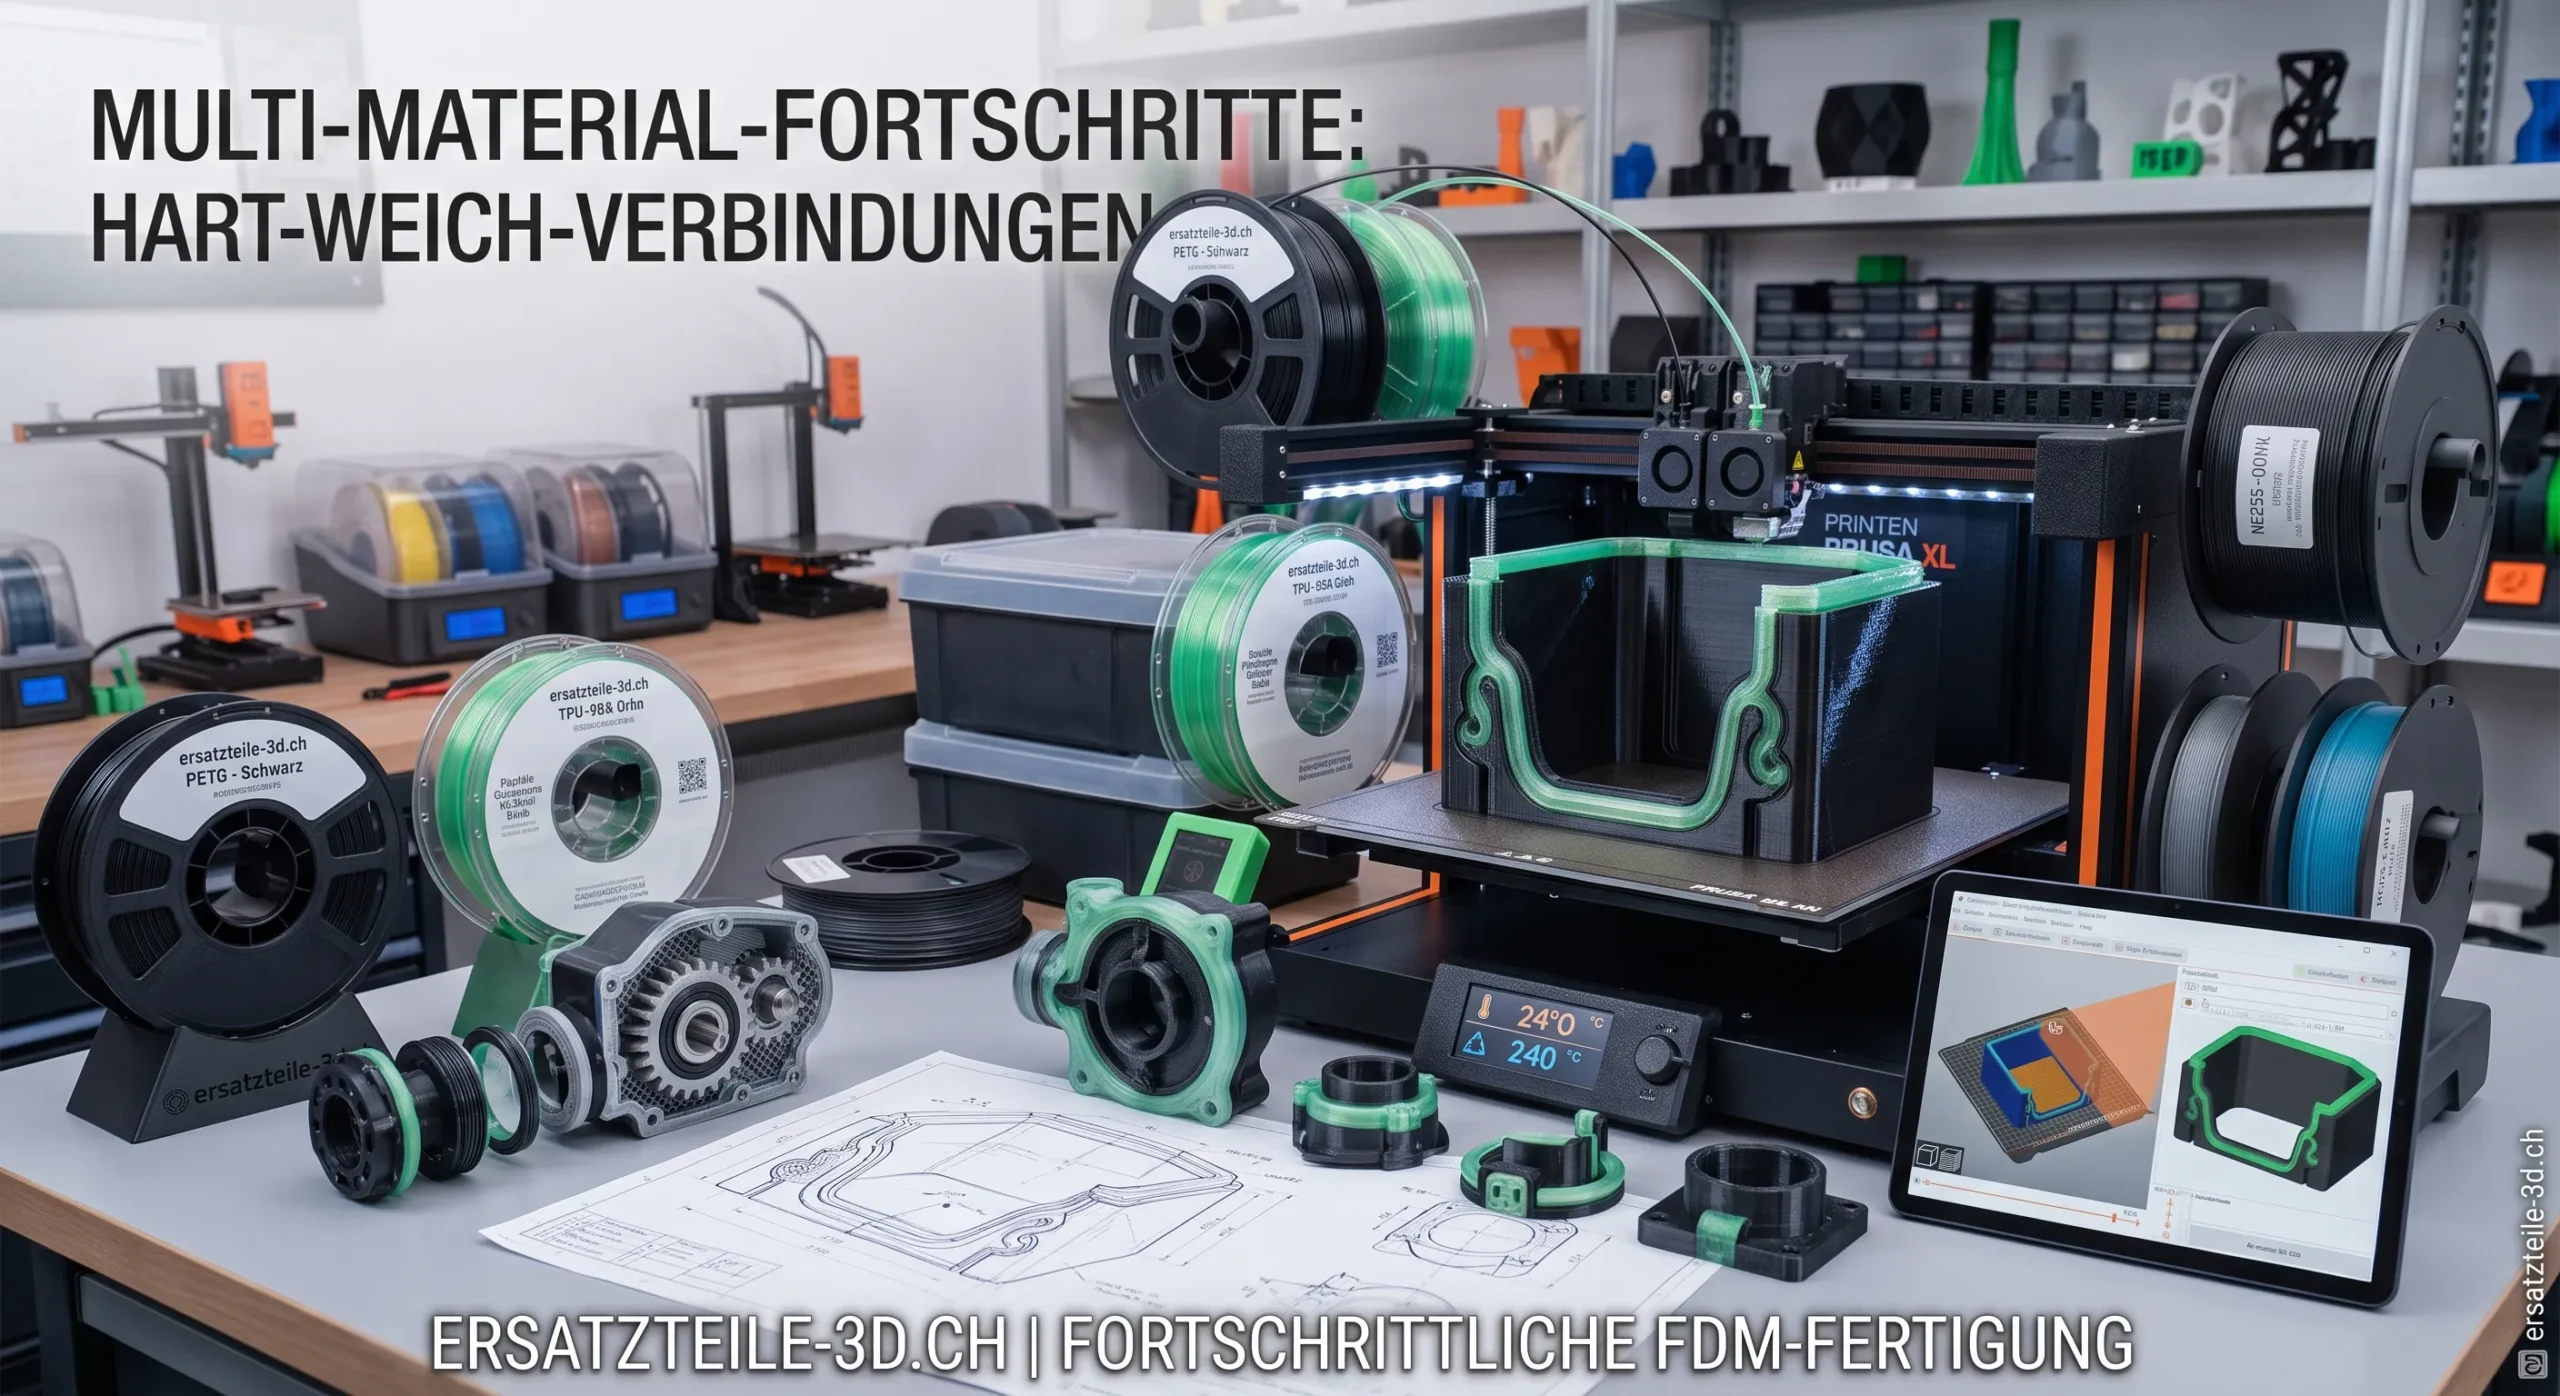
In der additiven Fertigung von funktionalen Prototypen und passgenauen Ersatzteilen galt die Kombination aus starren Gehäusestrukturen und flexiblen Dichtungen lange als Domäne des industriellen 2K-Spritzgusses. Mit den aktuellen Fortschritten bei Filament-Wechselsystemen, Multi-Extruder-Architekturen und optimierten thermoplastischen Elastomeren (TPE/TPU) lassen sich Hart-Weich-Verbindungen heute direkt und nahtlos im FDM-Verfahren (Fused Deposition Modeling) realisieren.
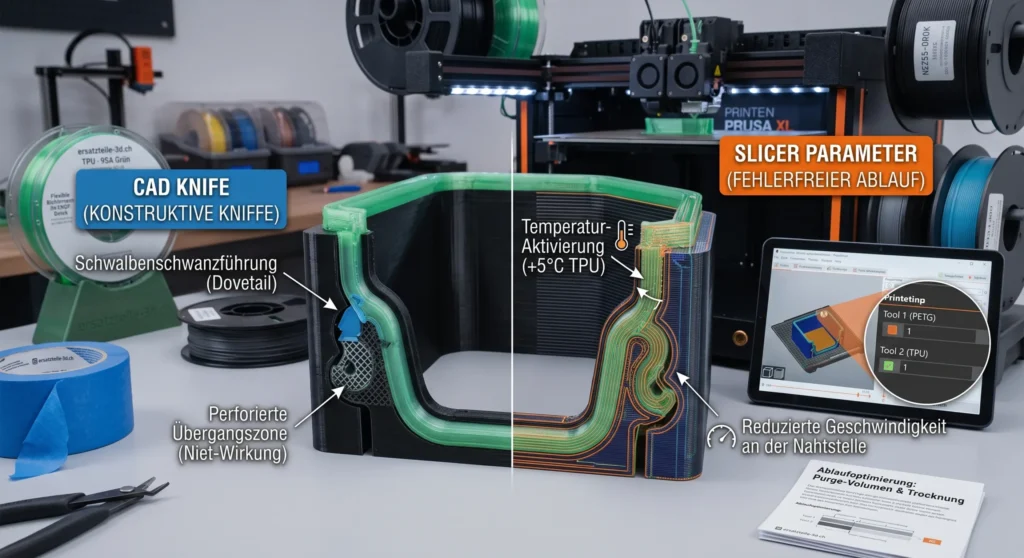
Die Herausforderung: Chemische und thermische Kompatibilität
Der direkte Verbund zweier unterschiedlicher Kunststoffe im Schmelzschichtverfahren erfordert eine molekulare Haftung an den Grenzflächen. Da viele starre und elastische Werkstoffe chemisch inkompatibel sind, entscheidet die Materialpaarung über den Erfolg:
- PETG + TPU (95A / 85A): Gilt aktuell als Standard-Kombination. Beide Materialien weisen ähnliche Verarbeitungstemperaturen auf (ca. 220–240 °C) und gehen an den Kontaktflächen eine belastbare intermolekulare Verbindung ein.
- PLA + flexibles TPU: Funktioniert für drucklose Gehäusedeckel oder Staubschutzlippen im Innenbereich gut, bietet jedoch geringere thermische und chemische Beständigkeit.
- ABS / ASA + modifiziertes TPU / TPE: Für funktionale Ersatzteile im Aussenbereich oder im Automotive-Umfeld unverzichtbar. Erfordert jedoch geschlossene Bauräume und oft mechanische Verankerungen, da die chemische Diffusion an der Grenzschicht geringer ausfällt.
- Spezial-Haftvermittler-Filamente: Neuere Filament-Entwicklungen nutzen modifizierte Copolymere, die gezielt Additive enthalten, um die Schmelzverschweissung zwischen unpolaren und polaren Kunststoffen zu verstärken.
Konstruktive Kniffe im CAD für dauerhafte Haltbarkeit
Um ein Ablösen der Dichtung unter mechanischer Belastung (Scher- oder Zugkräfte) zu verhindern, sollte man sich im CAD-Design nicht ausschliesslich auf die chemische Schmelzverbindung verlassen:
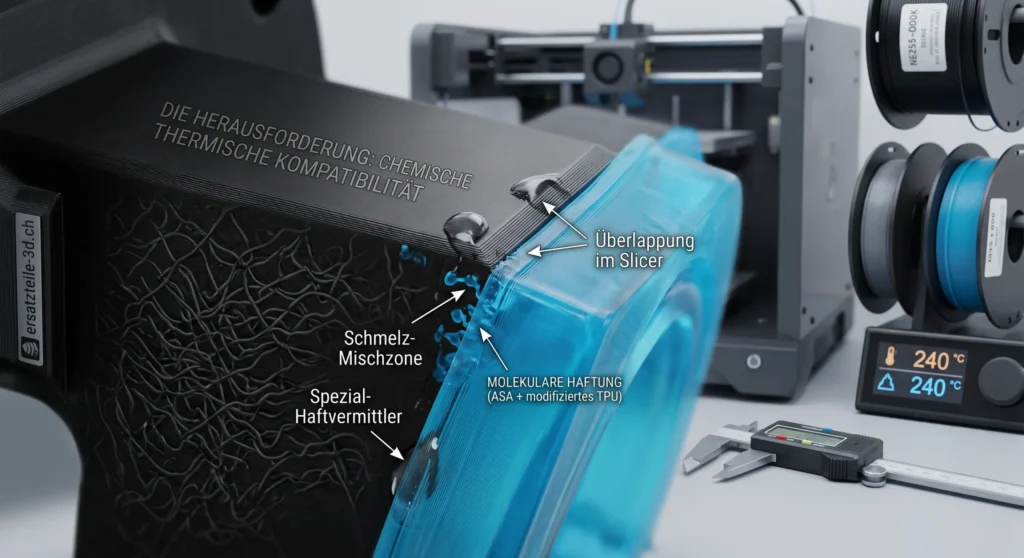
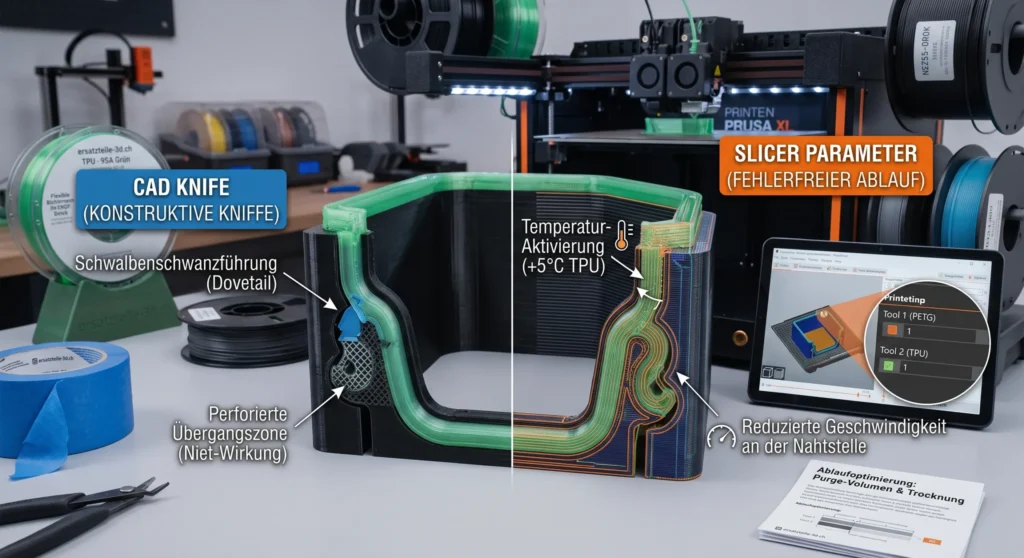
- Formschlüssige Hinterschnitte: Schwalbenschwanzführungen (Dovetails) oder T-Nuten im starren Grundkörper sorgen dafür, dass das flexible Filament beim Erstarren mechanisch verankert wird.
- Perforierte Übergangszonen: Bohrungen oder Gitterstrukturen im Hartbauteil, die vom Weichmaterial durchdrungen werden, erzeugen eine unlösbare Niet-Wirkung.
- Überlappung im Slicer: Eine leichte Überlappung der Volumengrenzen (Interlocking / Infill Overlap) von 0.15 bis 0.3 mm forciert die Durchmischung beider Schmelzen an der Nahtstelle.
Slicer- und Druckparameter für den fehlerfreien Ablauf
- Temperaturanpassung: An der Kontaktfläche sollte das Weichmaterial mit leicht erhöhter Nozzle-Temperatur auf das Hartmaterial aufgetragen werden, um die Oberflächenschmelze des Trägers zu aktivieren.
- Purge- & Wipe-Volumen optimieren: Beim Wechsel zwischen TPU und Hartfilamenten müssen Spülvolumina (Purge Volumes) grosszügig bemessen sein, um Viskositätsreste im Hotend vollständig zu entfernen.
- Geschwindigkeit an der Nahtstelle: Langsamere Druckgeschwindigkeiten an den Aussenwänden der Übergangszone erhöhen die Wärmeübertragung und verbessern die Schichthaftung massgeblich.
- Feuchtigkeitskontrolle: Insbesondere flexible Filamente (TPU/TPE) sind stark hygroskopisch. Ein aktiver Trocknungsprozess während des Drucks ist zwingend erforderlich, um Lufteinschlüsse und Delamination an den Dichtflächen zu vermeiden.
Praxisvorteile für die Ersatzteilfertigung
- Monolithische Bauteile: Gehäuse und Dichtung entstehen in einem einzigen Fertigungsschritt (Single-Part-Production) ohne nachträgliches Einkleben von O-Ringen oder Moosgummi.
- Verlustsichere Dichtungen: Kein Verrutschen oder Herausfallen der Dichtlippe bei Montage oder Wartung.
- Optimierte IP-Schutzklassen: Individuell an Gehäusekonturen angepasste Dichtgeometrien dichten zuverlässig gegen Staub, Spritzwasser und Schmutz ab.
- Integrierte Dämpfung: Neben Dichtungen lassen sich weiche Anschlagpuffer, Anti-Vibrationsfüsse oder griffige Soft-Touch-Elemente direkt integrieren.