
Wer an die Stabilität eines 3D-gedruckten Ersatzteils denkt, hat meist Hardware und Material im Kopf: ein solider CoreXY-Drucker, das richtige Hochleistungs-Filament oder die passende Düsentemperatur.
Doch die eigentliche Steuerzentrale für mechanische Belastbarkeit ist die Slicer-Software (OrcaSlicer, Bambu Studio, PrusaSlicer). In den letzten Versionen haben bahnbrechende Pfad- und Extrusions-Algorithmen Einzug gehalten, die weit über traditionelle Standard-G-Codes hinausgehen.
Wir zeigen dir die wichtigsten modernen Slicer-Features und wie du sie gezielt aktivierst, um maximale Bruchfestigkeit und Präzision aus deinen Funktionsteilen herauszuholen.
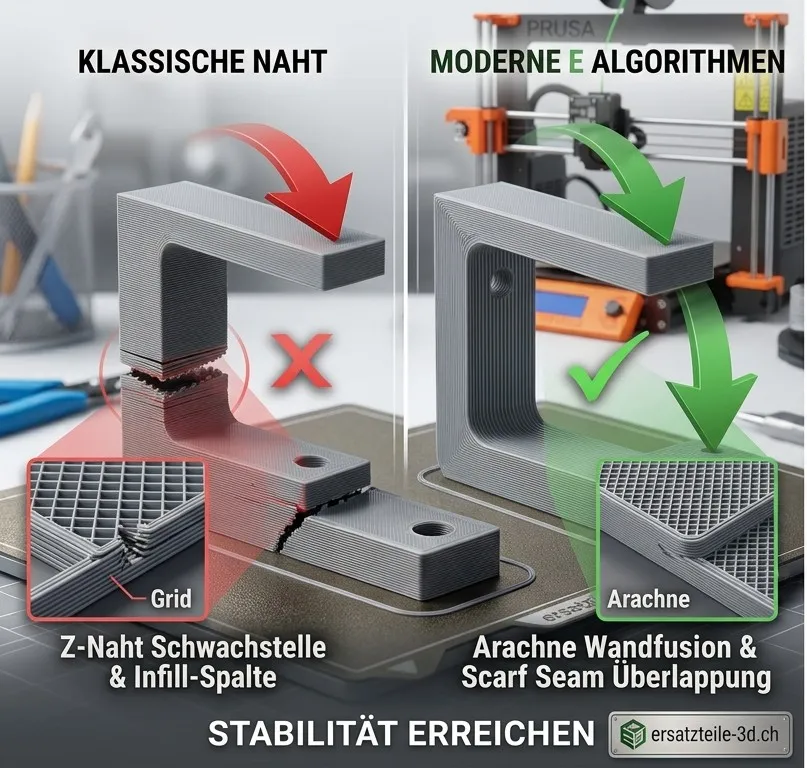
1. Scarf Seams (Schäftungs-Nähte): Schwachstellen an der Z-Naht eliminieren
Die Z-Naht (Start- und Stopp-Punkt einer Schicht) ist bei FDM-Drucken traditionell die Achillesferse. Wenn die Düse abrupt stoppt und abhebt, entsteht an dieser Stelle eine mikroskopische Schwachstelle im Schichtverbund. Bei Torsions- oder Biegekräften bricht das Teil fast immer entlang der senkrecht ausgerichteten Naht.
- Die Innovation: Ähnlich wie bei der klassischen Holzverbindung (Schäftung / Scarf Joint) überlappen sich Anfang und Ende des Druckpfads mit dynamisch gesteuertem Flow sanft und keilförmig.
- Der Festigkeitsvorteil: Es gibt keine abrupte Kerbe mehr im Wandgefüge. Gerade bei runden Bauteilen (z. B. Buchsen, Scharnierbolzen oder Drucktasten) erhöht das die Berst- und Dauerwechsel-Festigkeit spürbar.
- Tipp: In OrcaSlicer / Bambu Studio die Option „Scarf Joint Seam“ auf Contour and Hole oder Conditional setzen.
2. Arachne-Wandgenerator: Variable Linienbreiten gegen innere Hohlräume
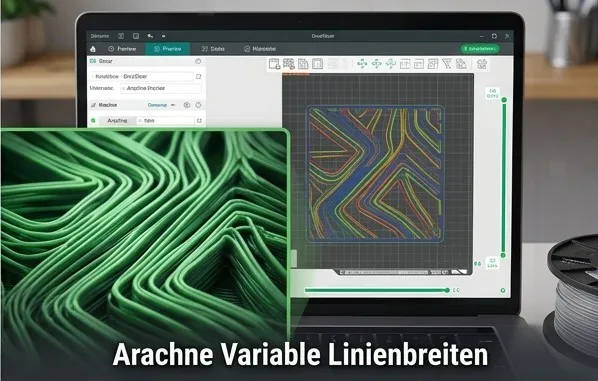
Frühere Slicer nutzten feste Extrusionsbreiten (z. B. fix 0.45 mm). Bei Wandstärken, die kein exaktes Vielfaches der Düsenbreite waren, blieben im Bauteilinneren oft winzige, ungefüllte Längsspalte zurück – ideale Risskeime bei Belastung.
- Wie Arachne arbeitet: Der Algorithmus passt die Extrusionsbreite während der Fahrt kontinuierlich und dynamisch an die lokale Bauteildicke an.
- Effekt auf Ersatzteile: Massive Wände werden vollflächig und ohne Lufteinschlüsse homogen verschmolzen. Dünne Stege und enge Ecken erhalten bis zu 30 % höhere Steifigkeit.
3. Wand-Reihenfolge: „Inner / Outer / Inner“ vs. „Classic“
Die Reihenfolge, in der Perimeter abgefahren werden, bestimmt das Zusammenspiel aus Maßhaltigkeit und Schichthaftung:
- Outer / Inner (Außenwand zuerst): Höchste Maßgenauigkeit für Passungen, aber schlechtere Schichthaftung und Überhangstabilität.
- Inner / Outer / Inner (Sandwich-Modus): Die inneren Wandlinien stabilisieren die Schicht, die Außenwand wird sauber gezogen und die abschließende Innenwand “verschweisst” das Paket mit dem Infill.
- Für Ersatzteile gilt: Wähle für mechanische Funktionsteile immer Inner-Outer oder moderne Sandwich-Modi, um maximale Schmelzfusion der Wandstränge zu gewährleisten.
4. Cross-Hatch & 3D-Honeycomb: Verwindungssteife Infill-Geometrien
Das klassische Gitter-Infill (Grid) kreuzt sich auf derselben Ebene – die Düse pflügt durch bereits erstarrtes Material, was zu Vibrationen und schwachen Schweißpunkten führt.
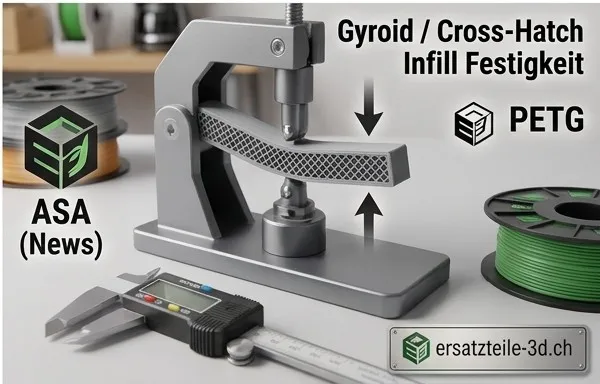
- Gyroid: Ideal für gleichmäßige Kräfteverteilung in alle drei Raumachsen und hohe Zähigkeit bei dynamischer Belastung.
- Cross-Hatch & überarbeitetes 3D-Honeycomb: Moderne Slicer bieten überarbeitete 3D-Waben- und Schrägkreuzmuster, die weniger Retractions erfordern, schneller drucken und extrem hohe Torsions- sowie Druckfestigkeit bieten.
Empfohlene Slicer-Profileinstellungen für hochbelastbare Ersatzteile
| Feature / Parameter | Standard-Einstellung | Empfehlung für maximale Stabilität |
| Wand-Engine | Classic | Arachne (dynamische Linienbreite) |
| Z-Naht-Technik | Aligned / Schärfste Kante | Scarf Seam (Schäftungs-Naht) |
| Wandreihenfolge | Outer / Inner | Inner / Outer / Inner |
| Linienbreite Wände | 100 % (z. B. 0.40 mm) | 120–130 % (0.50–0.55 mm bei 0.4er Düse) |
| Infill-Muster | Grid / Linear | Gyroid oder Cross-Hatch (35–50 %) |
Fazit
Moderne Slicer sind weit mehr als reine Koordinaten-Übersetzer: Sie sind hochentwickelte Optimierungswerkzeuge. Wer die neuesten Pfad-Algorithmen nutzt, steigert die Haltbarkeit seiner 3D-gedruckten Ersatzteile messbar – ganz ohne teurere Hardware oder exotische Materialien.