
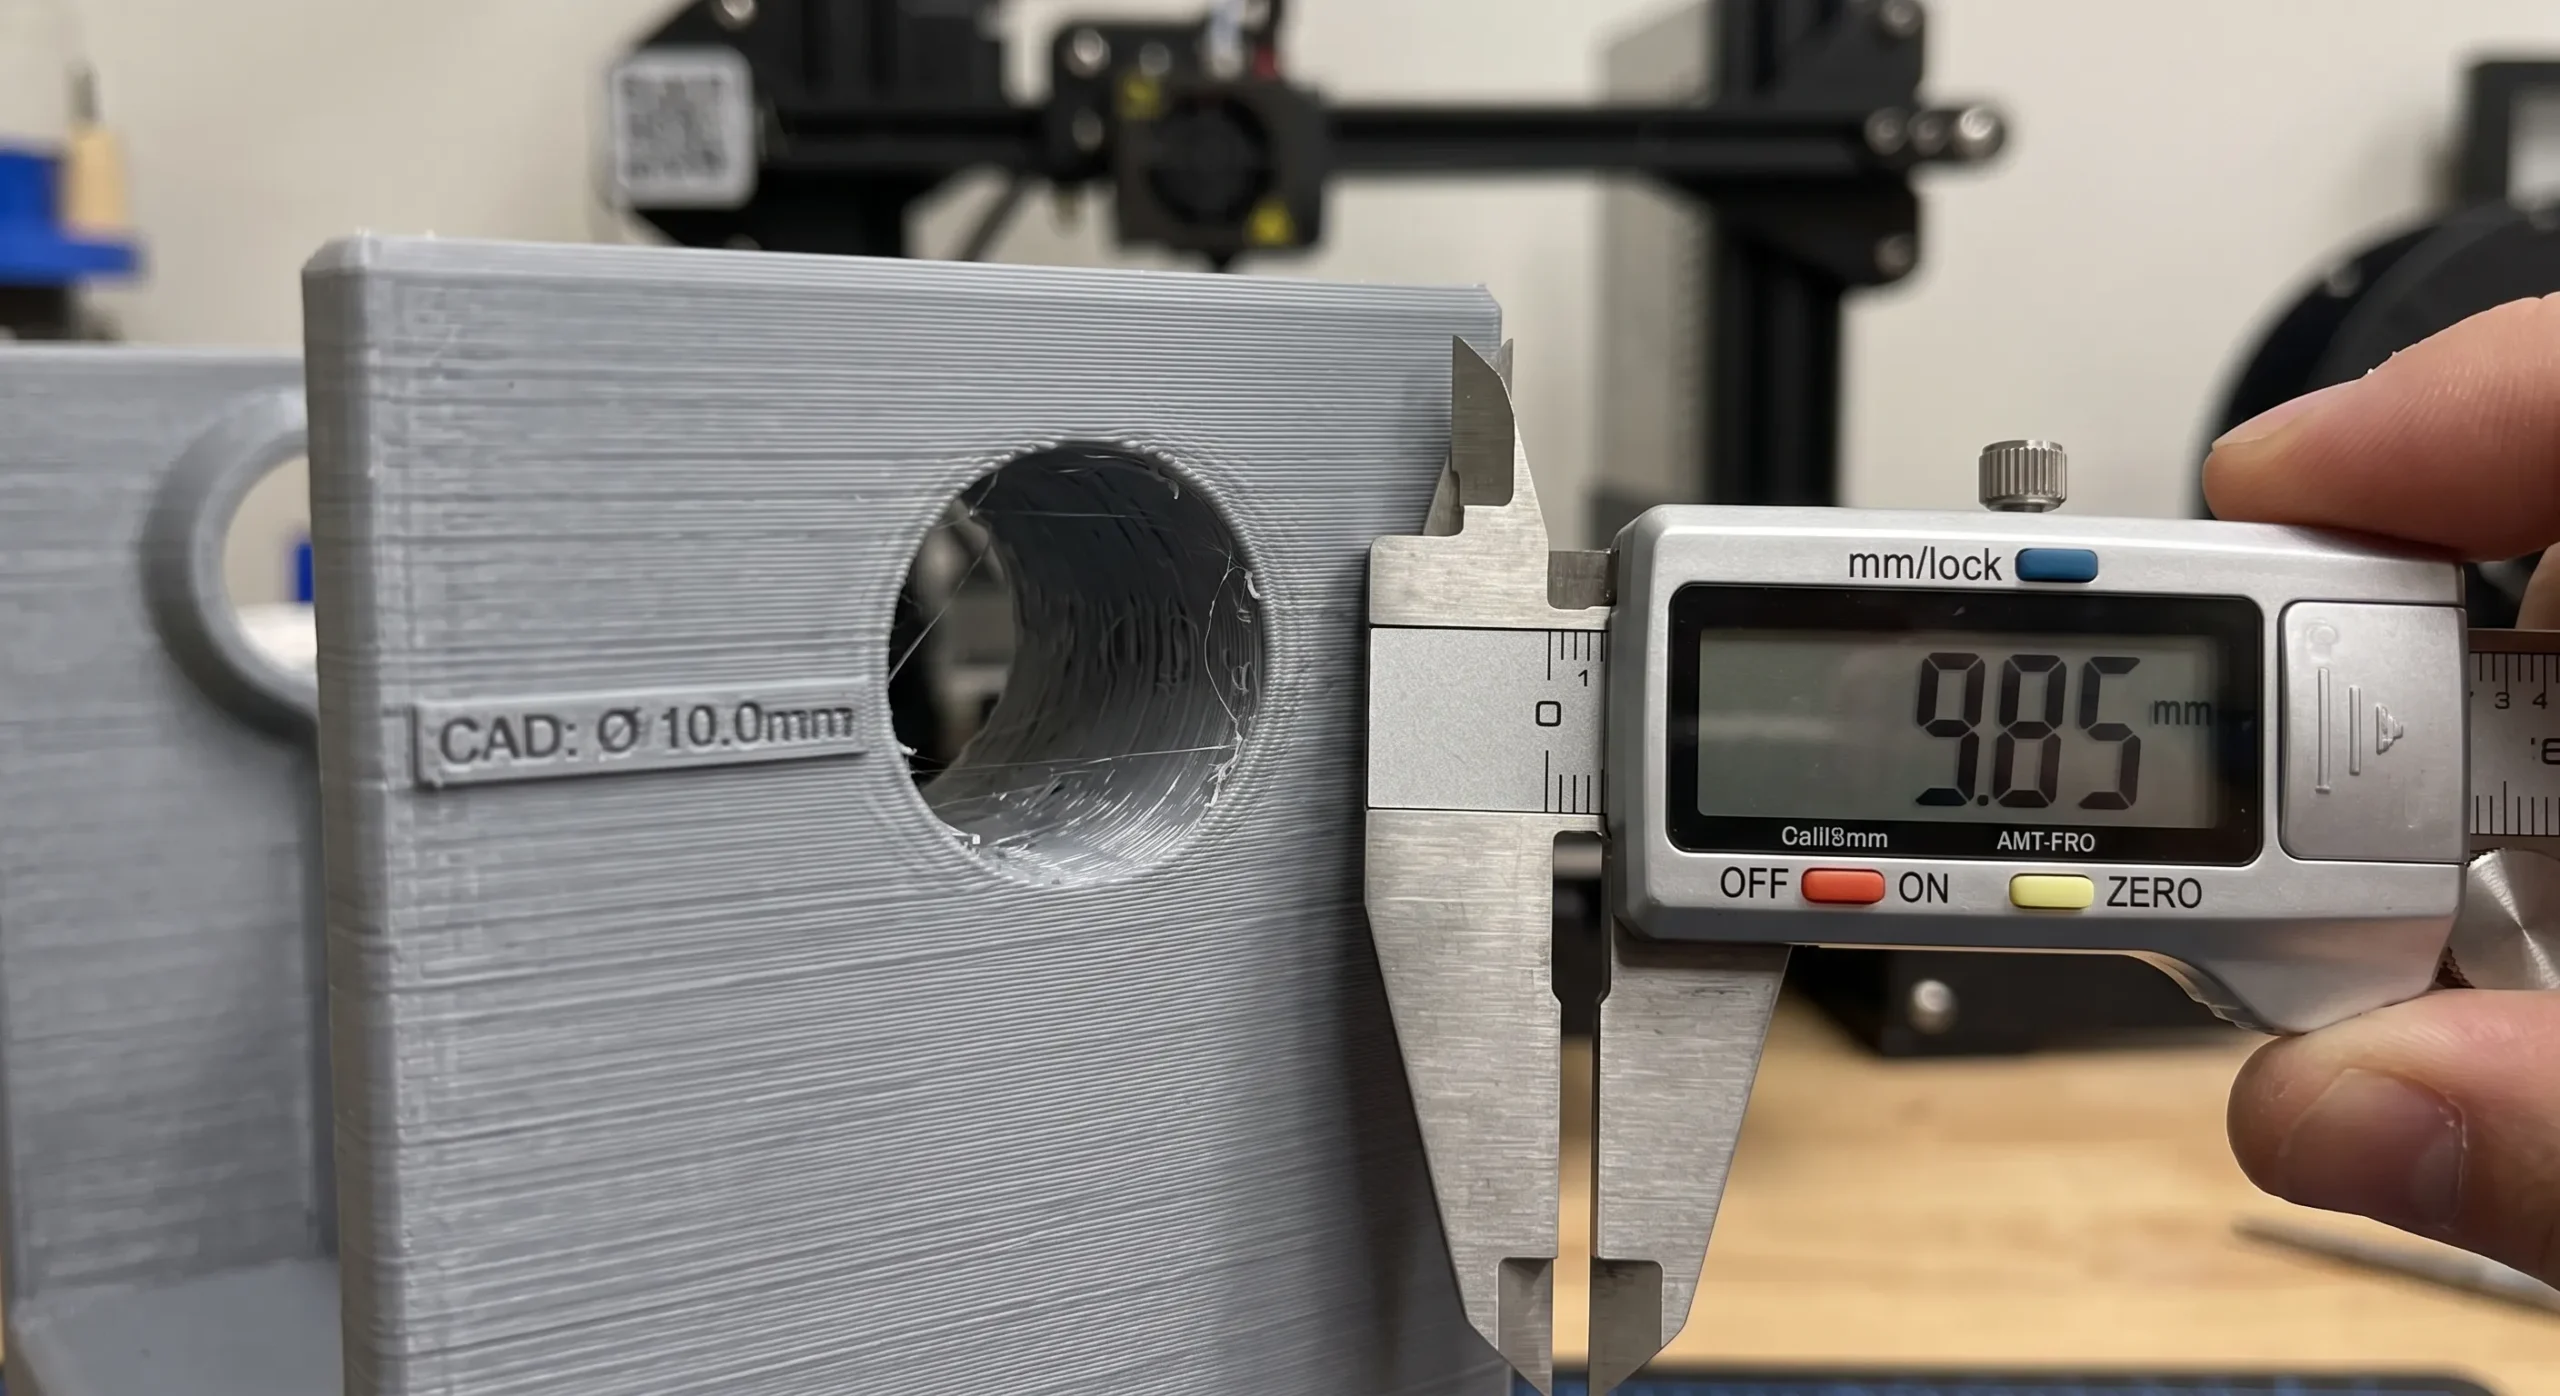
Ob robustes Ersatzteil, präzise Wellenverbindung oder rastende Gehäusedeckel: Wer funktionale Bauteile additiv fertigt, stösst schnell an die Grenzen theoretischer CAD-Modelle. Eine Welle mit 10,0 mm Durchmesser passt im FDM-Druck (Fused Deposition Modeling) fast nie in eine Bohrung mit exakt 10,0 mm.
Dieser Leitfaden zeigt, wie Sie Presspassungen, Übergangspassungen und Spielpassungen direkt in der Konstruktion richtig auslegen, welche Materialeigenschaften moderner Filamente zu beachten sind und wie moderne Slicer- sowie CAD-Funktionen den Prozess vereinfachen.
Warum CAD-Masse und FDM-Druckmasse voneinander abweichen
Im Gegensatz zur spanenden Fertigung (z. B. CNC-Fräsen mit Toleranzen von ±0,01 mm) ist der FDM-Druck ein thermischer Schmelz- und Erstarrungsprozess. Vier Hauptfaktoren bestimmen die reale Masshaltigkeit:
- Thermischer Schwund (Shrinkage): Thermoplaste dehnen sich beim Aufschmelzen aus und schrumpfen beim Abkühlen. Kristalline und technische Kunststoffe schrumpfen deutlich stärker als amorphe Standardmaterialien.
- Sehnenzug bei Bohrungen: Beim Abfahren von Innenradien zieht die Düse den extrudierten Strang leicht nach innen. Bohrungen und Innendurchmesser drucken im FDM-Verfahren fast immer systematisch zu klein.
- Extrusionsquellung & Layer-Rauheit: Die Schichtstruktur (Layer Lines) erzeugt winzige Spitzen und Täler an den Kontaktflächen. Zwei aufeinanderliegende Layer-Oberflächen greifen ineinander und erzeugen zusätzliche Reibung.
- Druckerkinematik & Flusskalibrierung: Ein nicht exakt kalibrierter Flow-Wert (Extrusionsmultiplikator) oder minimale Riemenspannungsunterschiede führen zu Über- oder Unterextrusion.
Passungsarten im 3D-Druck: Richtwerte für die CAD-Auslegung
Die Wahl des richtigen Offsets (Versatzes) hängt vom Verwendungszweck des Bauteils ab. Die folgenden Werte beziehen sich auf radiale Offsets (Flächenversatz) bzw. Durchmesserdifferenzen bei Standarddüsen (0,4 mm) und kalibriertem Extrusionsfluss.
| Passungsart | Einsatzzweck | CAD-Offset (pro Seite / radial) | Gesamtspiel (Durchmesser / ΔD) | Typische Anwendung |
| Feste Presspassung | Dauerhafte, unlösbare Verbindung | 0,00 bis +0,05 mm (Übermass) | 0,00 bis +0,10 mm | Gewindeeinsätze (Kaltpressen), feste Passstifte, Verbundteile |
| Leichte Presspassung | Kraftschluss, lösbar mit Werkzeug | -0,05 bis 0,00 mm | -0,10 bis 0,00 mm | Einpressen von Kugellagern, Knopfabdeckungen, Rastnasen |
| Übergangspassung | Saugend schiebend, spielfrei | +0,08 bis +0,12 mm | +0,15 bis +0,25 mm | Zentrierungen, geführte Einschübe, Gehäusedeckel |
| Spielpassung (Gleitend) | Freie Rotation, Scharniere | +0,15 bis +0,25 mm | +0,30 bis +0,50 mm | Achsen, bewegliche Gelenke, Gleitlager, Teleskopführungen |
| Grobes Spiel | Print-in-Place Baugruppen | +0,30 bis +0,40 mm | +0,60 bis +0,80 mm | In einem Stück gedruckte Gliederketten, Schnallen, Freiläufe |
Materialkunde: Filament-Einfluss auf Toleranzen
Moderne Filamente verhalten sich beim Abkühlen grundlegend verschieden. Bei der Konstruktion von Ersatzteilen muss das Material bereits im CAD berücksichtigt werden:
- PLA / PETG (Geringer Schwund): Sehr formstabil. Ideal für Einsteiger und masshaltige Gehäuse. Schwund liegt meist unter 0,3 bis 0,5 %.
- ABS / ASA (Mittlerer Schwund & Warping): Neigt ohne geschlossenen Bauraum zu spürbarem Schrumpfen (ca. 0,8 bis 1,5 %). Passungen müssen im CAD ca. 0,05–0,1 mm grosszügiger ausgelegt werden.
- PA (Nylon) & PC (Polycarbonat): Höchster technischer Schwund (1,5 bis 2,5 %). Zudem quillt PA durch Feuchtigkeitsaufnahme nach dem Druck leicht auf, was enge Spielpassungen nachträglich klemmen lassen kann.
- Faserverstärkte Filamente (PETG-CF, PA-CF): Carbonfasern reduzieren den Verzug und die isotrope Schrumpfung drastisch. Bauteile werden masslich extrem präzise, besitzen jedoch durch die Fasern eine rauere Oberfläche, die bei Gleitpassungen ein leicht erhöhtes Grundspiel verlangt.
- TPU / Elastomere: Flexible Materialien verhalten sich elastisch. Bohrungen können oft mit 0,1 bis 0,2 mm Untermasse konstruiert werden, da sich das Material beim Einpressen dehnt.
Konstruktionspraxis im CAD: Best Practices
1. Parametrische Modellierung nutzen
Legen Sie Passungsspiele niemals als starre Skizzenmasse an. Nutzen Sie Parameter/Variablen (z. B. toleranz_spiel = 0.2 mm oder toleranz_press = -0.05 mm). Ändert sich das Filament oder der Drucker, lässt sich das gesamte Bauteil mit einem Klick anpassen.
2. Fasen und Einführschrägen einplanen
Jede Passung benötigt eine Einführfase von 30° bis 45° (ca. 0,5 bis 1,0 mm Tiefe). Dies verhindert das Verkanten beim Fügen und gleicht eventuelle Elefantenfüsse (erste Druckschicht) aus.
3. Kontaktflächen minimieren (Ribs & Rippen statt Vollkontakt)
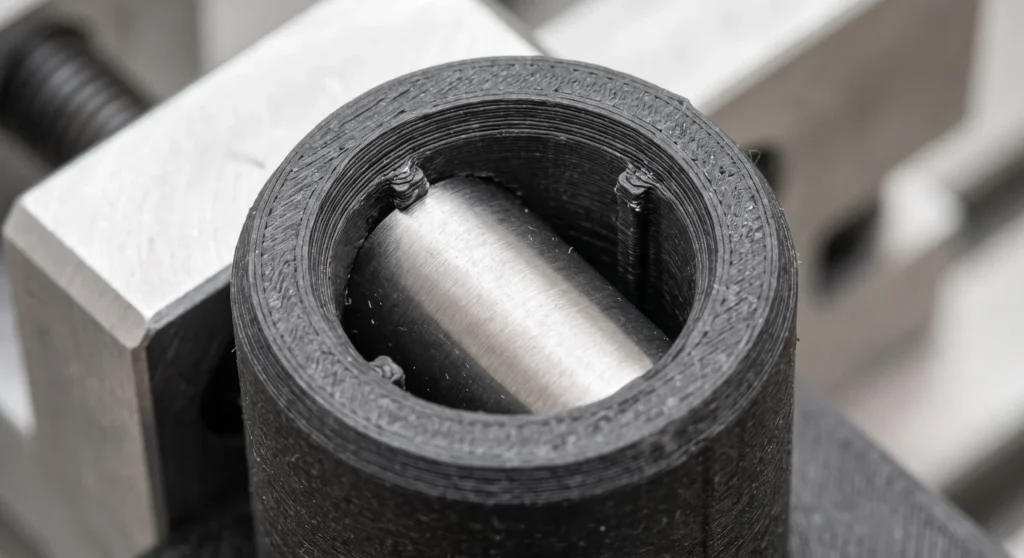
Statt eine zylindrische Welle auf voller Länge vollflächig in eine Bohrung einzupressen, konstruieren Sie 3 bis 4 feine Längsrippen (Crush Ribs) mit 0,2 mm Übermass in die Bohrung. Die Rippen verformen sich beim Einpressen gezielt plastisch und kompensieren Druckungenauigkeiten mühelos
Zusammenspiel zwischen CAD und modernem Slicing
Die Entwicklung moderner Slicer bietet zusätzliche Werkzeuge, um Passungen feinzujustieren, ohne das CAD-Modell verändern zu müssen:
- XY-Grössenkompensation (XY Size Compensation / Hole/Contour Compensation): Slicer erlauben es, Innenkonturen (Hole Compensation) separat zu vergrössern (z. B. +0,1 mm), während Aussenkonturen exakt bleiben.
- Arachne Engine (Variable Linienbreite): Sorgt für eine präzisere Wandfüllung bei dünnen Passungsstegen gegenüber klassischen statischen Perimeter-Generatoren.
- Präzise Druckreihenfolge: Wählen Sie für masskritische Passungen die Wandreihenfolge Inner/Outer (Innere Wand zuerst). Dadurch wird die äussere sichtbare Wand nicht durch nachfliessendes Infill-Material nach aussen gedrückt.
Fazit: In 3 Schritten zur perfekten Passung
- Testkörper drucken: Konstruieren Sie eine kleine Kalibriermatrix (z. B. 5 Bohrungen von +0,05 bis +0,30 mm Versatz) mit dem Ziel-Filament.
- CAD parametrisch aufbauen: Passungsmaße als globale Variablen definieren.
- Einführhilfen & Geometrie optimieren: Fasen nutzen, Deformationsrippen einsetzen und Bauteilausrichtung im Slicer bezüglich Layer-Rauheit strategisch wählen.
Mit dieser systematischen Auslegung sitzen Ersatzteile, Rastungen und Baugruppen bereits beim ersten Druckversuch passgenau.